
 Idioma
 English
 عربى
 Español
 中文简体

Los polvos de pulverización térmica de aleación de cobalto se encuentran en un rincón estrecho pero valioso de la ingeniería de superficies. Cuestan más que la mayoría de los materiales a base de níquel o hierro, no son la respuesta para cada pieza desgastada que llega al taller y se comportan de manera diferente en el alimentador que una mezcla de carburo de tungsteno estándar. Pero cuando un componente tiene que sobrevivir al contacto caliente de metal con metal, abrasión intensa o abrasión combinada con corrosión a temperatura, un recubrimiento a base de cobalto suele ser lo que mantiene el equipo funcionando después de la siguiente parada. Hemos estado pulverizando estos materiales durante más de diez años y las notas a continuación son las que compartiríamos con un cliente que se encuentre junto al stand.
Contenido
- 1 Qué aporta el cobalto a un recubrimiento por pulverización térmica
- 2 Las familias de polvos de aleación de cobalto que más pulverizamos
- 3 Adaptación del polvo al proceso de pulverización
- 4 Tamaño de partícula, morfología y flujo
- 5 Lo que comprobamos antes de que el polvo entre en el alimentador
- 6 Donde los recubrimientos de aleación de cobalto se ganan la vida
- 7 Recubrimientos de cobalto fundido: la opción autofundente
- 8 Preguntas que más nos hacen
Qué aporta el cobalto a un recubrimiento por pulverización térmica
El cobalto se valora como metal de matriz por dos razones. Primero, mantiene la dureza a temperaturas donde las matrices a base de níquel y hierro comienzan a ablandarse, razón por la cual los recubrimientos de cobalto se especifican con frecuencia para contacto deslizante en caliente, erosión en caliente y piezas que simplemente no se pueden enfriar durante el servicio. En segundo lugar, las aleaciones de cobalto resisten mejor que la mayoría de los materiales de la competencia el desgaste adhesivo, el desgaste por rozamiento y raspado que aparece cuando dos superficies metálicas se deslizan entre sí bajo carga.
Los elementos de aleación hacen gran parte del trabajo real. El cromo, el tungsteno, el molibdeno y el carbono forman carburos duros que se asientan dentro de la matriz de cobalto y soportan la carga abrasiva. En los grados ricos en molibdeno, se forma una fase Laves intermetálica dura, y esa estructura es lo que da a esos polvos su reputación de sobrevivir a las condiciones más severas de irritación. El cromo también contribuye a la resistencia a la corrosión que hace que estos recubrimientos sean útiles en servicios químicos y de lodos.
Cuando la prima está justificada
Según nuestra experiencia, pasar a un polvo a base de cobalto tiene sentido cuando se aplica al menos una de estas condiciones:
- Temperatura de servicio continuo superior a aproximadamente 500 °C, donde el recubrimiento debe mantener su dureza.
- Contacto deslizante u oscilante de metal con metal que muestra excoriación en lugar de desgaste abrasivo limpio.
- Abrasión y corrosión combinadas, por ejemplo, manipulación de lodos o equipos de procesos químicos.
- Piezas de válvulas, asientos, vástagos y piezas similares donde una sola falla detiene toda una línea de producción.
El cobalto no es automáticamente mejor que el níquel en todos los medios corrosivos y no es la forma más barata de combatir la abrasión a temperatura ambiente. La elección debe basarse en el modo de fallo que realmente se ve en la pieza desgastada, no por costumbre.
Las familias de polvos de aleación de cobalto que más pulverizamos
La mayoría de los polvos que contienen cobalto utilizados en la pulverización térmica se dividen en un pequeño número de familias. La siguiente tabla es un resumen de trabajo en lugar de una especificación; La química exacta y el tamaño de partícula cortado siempre deben provenir del plano de recubrimiento o del estándar del cliente.
| familia de polvos | Composición típica | donde actúa | Procesos habituales |
|---|---|---|---|
| Co-Cr-W-C | Co-28Cr-4W-1.2C | Dureza en caliente, desgaste por deslizamiento, internos de válvulas, tornillos de extrusión | HVOF, plasma, PTA |
| Co-Cr-Mo | Co-28Cr-6Mo | Excoriación, corrosión, componentes de bombas y válvulas. | HVOF, plasma |
| Co-Mo-Cr-Si | Co-28Mo-17Cr-3Si | Desgaste severo del adhesivo a alta temperatura. | HVOF, plasma |
| Co-Ni-Cr-B-Si autofundente | Co-25Cr-10Ni-3B-3Si | Recubrimientos fundidos para moldes, tornillos y asientos. | Pulverización de llama más fusión, PTA |
| WC-Co y WC-Co-Cr | 88WC-12Co, 86WC-10Co-4Cr | Abrasión y erosión en lodos y trabajos mineros. | HVOF |
| CoNiCrAl | Co-32Ni-21Cr-8Al-0.5Y | Protección contra la oxidación a alta temperatura y capas adhesivas. | HVOF, plasma |
Adaptación del polvo al proceso de pulverización
La misma química se puede suministrar en cortes de diferentes tamaños de partículas, y un corte que se pulveriza bellamente en un soplete puede bloquear el alimentador en otro. Por lo tanto, en la mayoría de los puestos de trabajo, la selección del proceso viene antes que la selección del grado.
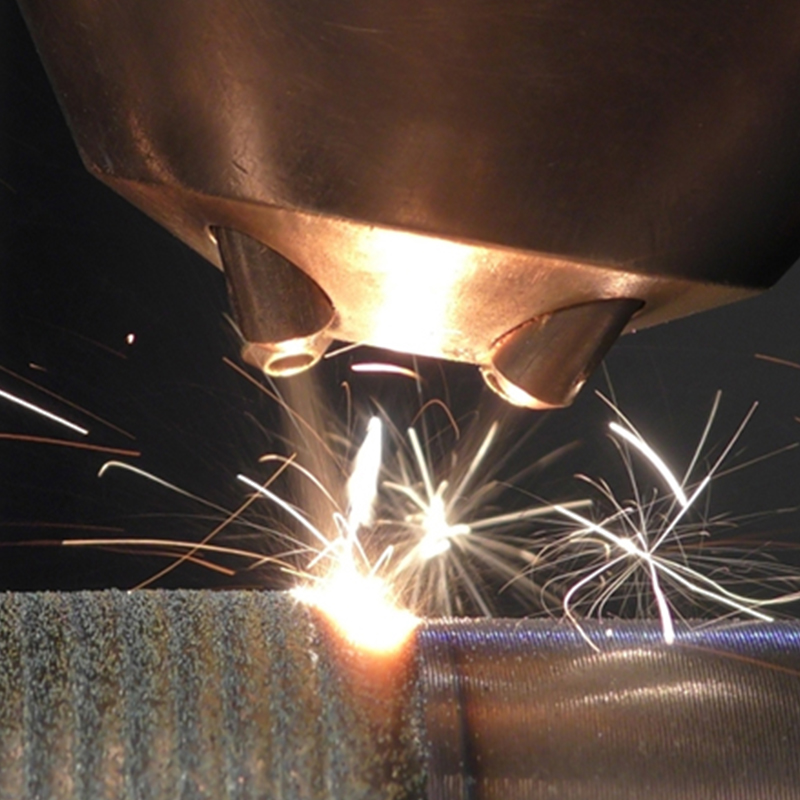
La pulverización de oxicombustible a alta velocidad, generalmente abreviada como HVOF o pulverización de llama supersónica, produce los recubrimientos de aleación de cobalto más densos y la mejor retención de carburo. Los polvos para esta ruta normalmente se atomizan con gas y se cortan entre aproximadamente 15 y 45 µm. Los niveles de óxido se mantienen bajos, la fuerza de unión es alta y la superficie acabada puede pulirse o pulirse hasta obtener un acabado fino.
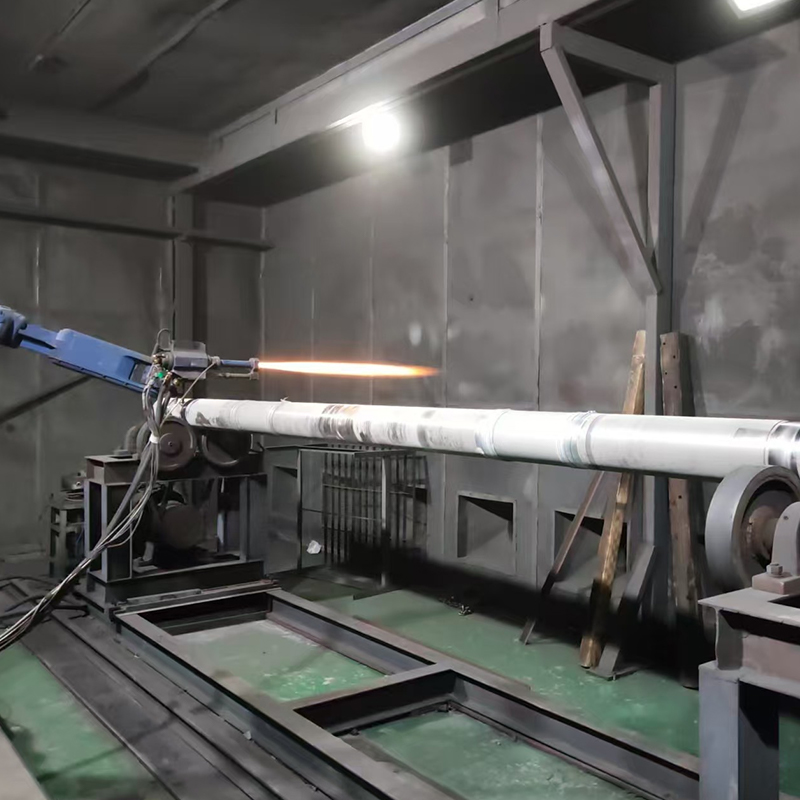 Pulverización con llama supersónica y revestimiento HVOF Produce recubrimientos densos de aleación de cobalto y carburo con alta velocidad de partículas, baja porosidad y fuerte fuerza de unión para aplicaciones de desgaste exigentes. Ver producto →
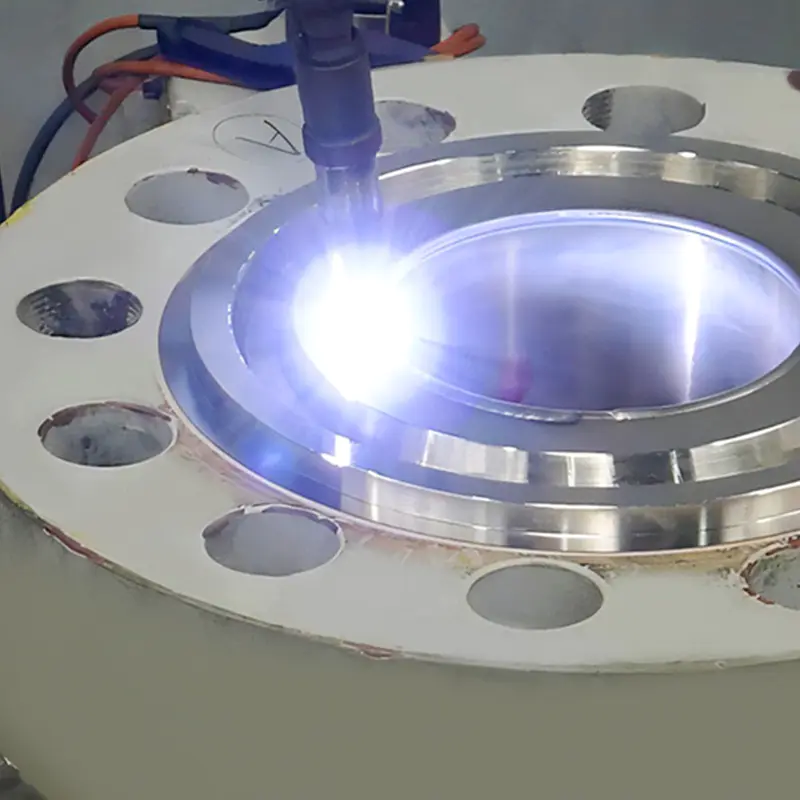
La pulverización por plasma acepta un rango de tamaño más amplio, a menudo de 20 a 106 µm, y proporciona más calor a la partícula. Es la ruta habitual para aleaciones de cobalto que necesitan acumularse más espesas, para mezclas que contienen óxido que se descompondrían en una llama muy caliente y para piezas con geometría compleja donde los ángulos de pulverización son difíciles.
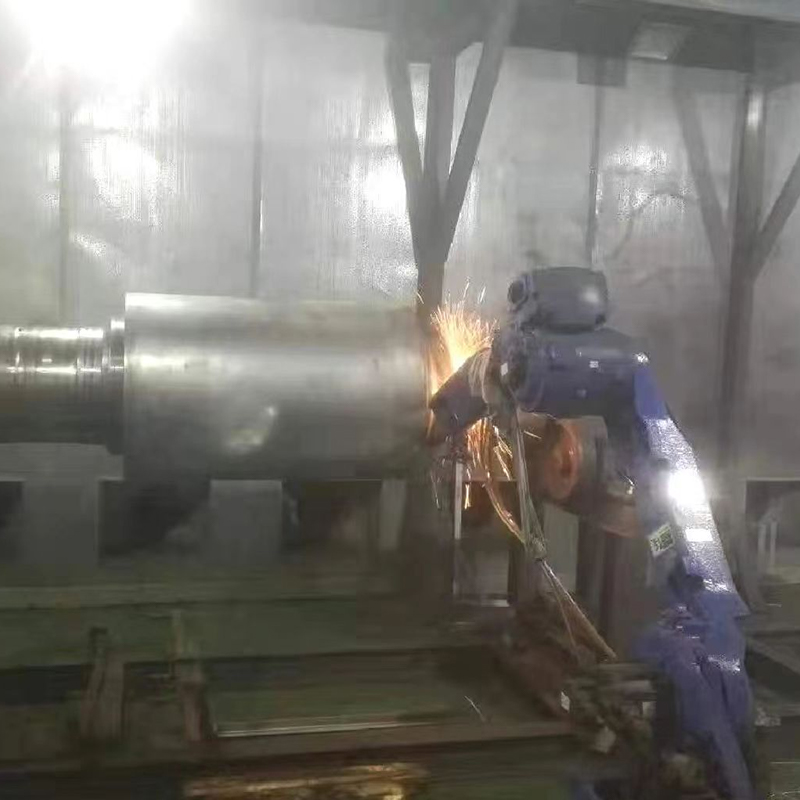
El revestimiento por láser y el revestimiento duro por arco transferido por plasma utilizan cortes más gruesos, generalmente de 45 a 150 µm. La dilución en el sustrato es baja, los depósitos pueden tener varios milímetros de espesor y el proceso se adapta a piezas grandes y de alto valor donde se prefiere una unión metalúrgica a una mecánica.
Tamaño de partícula, morfología y flujo
La morfología del polvo afecta la alimentación, la fusión y la estructura del recubrimiento final tanto como lo hace la química. Tres formas dominan el mercado del cobalto:
- Gas atomizado y esférico, con flujo suave y salpicaduras densas, la opción estándar para HVOF.
- Aglomerado y sinterizado, utilizado principalmente para mezclas de carburo donde cada partícula lleva tanto la fase dura como el aglutinante metálico.
- Partículas angulares, sinterizadas y trituradas, de elevada dureza, habituales en las aleaciones de cobalto resistentes al desgaste y perfectamente utilizables con un alimentador bien fraguado.
La distribución del tamaño es la siguiente variable. Una amplia extensión puede dejar partículas sin fundir incrustadas en el revestimiento; un corte inusualmente estrecho mejora la consistencia pero aumenta el precio. El contenido de oxígeno, la densidad aparente y el caudal Hall también son importantes, porque esos números predicen cómo se comportará el polvo en un día de producción ajetreado en lugar de en una tarde de prueba tranquila.
Lo que comprobamos antes de que el polvo entre en el alimentador
El polvo es el consumible que decide si un trabajo de recubrimiento tiene éxito, por lo que cada lote entrante se trata de la misma manera:
- Certificado de análisis comparado con la química especificada.
- Distribución del tamaño de las partículas medida internamente en lugar de aceptada de forma fiduciaria.
- Contenido de oxígeno y nitrógeno, que influyen en la ductilidad y largueros de óxido en el depósito.
- La densidad aparente y el caudal Hall se compararon con lotes anteriores del mismo grado.
- Morfología examinada al microscopio en busca de satélites, aglomerados o exceso de finos.
- Una prueba de pulverización en cupones de prueba, seguida de comprobaciones de flexión, resistencia de unión o dureza, antes de cargar las piezas de producción.
Un factor se encuentra fuera del polvo mismo: la superficie sobre la que cae. El granallado, el desengrasado y el precalentamiento establecen el techo de adhesión para todo lo que sigue, y omitirlos es la razón más común por la que un recubrimiento falla tempranamente. Escribimos nuestra propia rutina en esta guía para Pretratamiento de superficies antes de la pulverización con plasma. , y la misma lógica se aplica a los grados de cobalto.
Donde los recubrimientos de aleación de cobalto se ganan la vida
Las piezas que cubrimos con polvos a base de cobalto tienden a compartir una característica: son caras de reemplazar y dolorosas de detener. Manguitos de bomba, anillos de desgaste y caras de empuje en servicio de lodo o aceite caliente; vástagos, asientos y discos de válvulas; tornillos de extrusión y elementos mezcladores; equipo de moldeo de vidrio; herramientas para trabajos en caliente; válvulas de escape marinas; componentes de calderas y turbinas; y los rollos en las plantas siderúrgicas aparecen todos en esa lista.
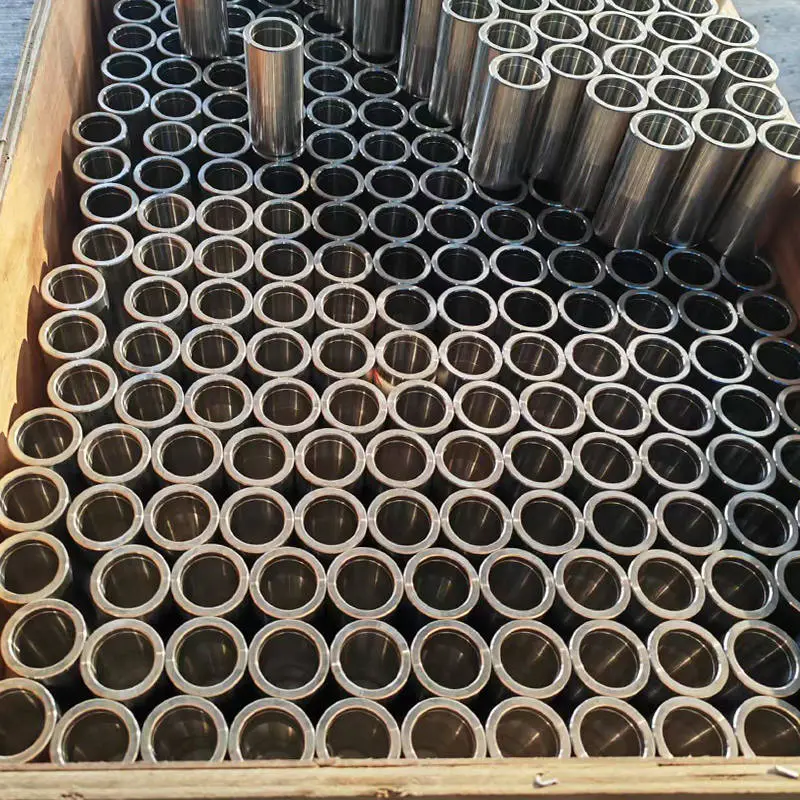
Muchos de estos artículos se reparan en lugar de reemplazarse. Un recubrimiento de cobalto puede restaurar la dimensión original y dejar una superficie que dura más que el metal base, que suele ser la ruta más barata de regreso a la producción. Si su trabajo se centra principalmente en la manipulación de fluidos, nuestra descripción general de Soluciones para la industria de bombas y válvulas. establece los tipos de componentes que cubrimos con más frecuencia, desde impulsores y anillos de desgaste hasta manguitos y discos de empuje.
 Manga axial de bomba recubierta para protección del eje Un manguito reemplazable que protege los ejes giratorios de la bomba contra el desgaste y la corrosión, con opciones de revestimiento de cerámica o carburo de tungsteno. Ver producto →
Recubrimientos de cobalto fundido: la opción autofundente
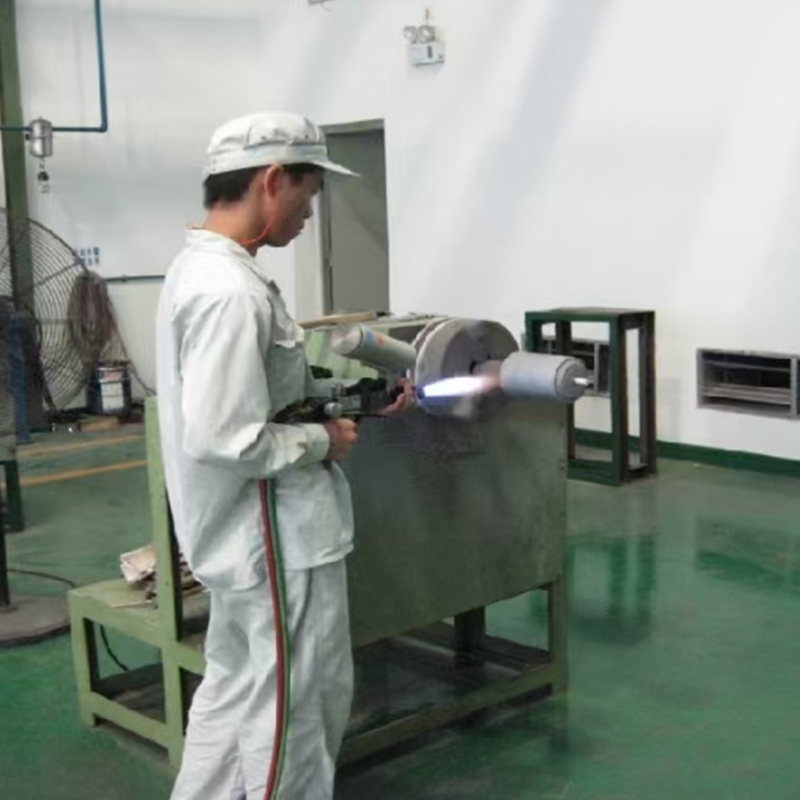
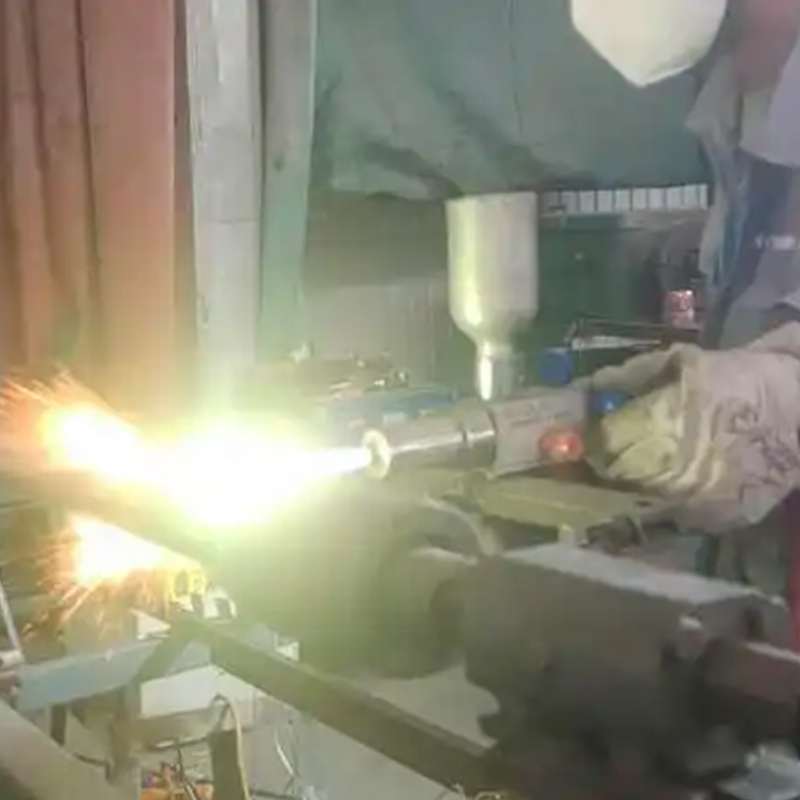
No todos los recubrimientos de cobalto se rocían y se dejan como están. Las aleaciones autofundentes que contienen boro y silicio se pueden aplicar con un simple soplete de polvo de llama y luego fusionarse, ya sea con el mismo soplete o por inducción, a aproximadamente 1000 a 1100 °C. El resultado es una capa unida metalúrgicamente casi libre de poros que resiste tanto el impacto como el desgaste.
Esta es una ruta muy práctica para reparar ejes, asientos de válvulas, moldes y tornillos desgastados en un taller de mantenimiento donde no se dispone de equipos HVOF. La desventaja es el calor: la fusión pone mucha energía en la pieza, por lo que la distorsión y cualquier pérdida de dureza del sustrato deben planificarse en lugar de descubrirse después.
 Spray de polvo de llama La pulverización con llama de polvo es un método de pulverización térmica que utiliza una llama de oxiacetileno como fuente de calor y polvo como material pulverizado. Ver producto →
Preguntas que más nos hacen
¿Qué espesor debe tener un recubrimiento de aleación de cobalto?
Para los grados de cobalto pulverizado con plasma y HVOF, normalmente trabajamos entre 0,15 y 0,5 mm después del acabado, suficiente para cubrir el desgaste sin generar tensiones que promuevan el agrietamiento. El revestimiento láser y los depósitos de PTA pueden volverse considerablemente más gruesos. Si la pieza se va a rectificar varias veces a lo largo de su vida, planifique el espesor para la reparación final, no para la primera.
¿Se puede utilizar el mismo polvo en una antorcha de plasma y en una pistola HVOF?
A veces, pero rara vez bien. Un corte diseñado para HVOF suele ser demasiado fino para una alimentación de plasma estable, y un corte de plasma puede dejar partículas sin fundir en una llama de alta velocidad. Si necesita ambos procesos, compre cortes de dos tamaños de la misma química y manténgalos etiquetados por separado.
¿Es necesario sellar un revestimiento de cobalto?
Para servicio de desgaste puro, no. Para el servicio de corrosión, un sellador fino o un tratamiento posterior a la deposición pueden cerrar la porosidad restante y prolongar la vida útil considerablemente, particularmente cuando la pieza sufre ácidos o cloruros. Esto lo decidimos caso por caso con el cliente.
¿Es difícil manipular el polvo de cobalto?
Necesita respeto más que miedo. El polvo que contiene cobalto es una exposición regulada en muchos países, por lo que la fumigación se realiza con extracción local, comederos cerrados y equipo de protección adecuado. Un equipo bien mantenido también es un mejor equipo de pulverización, por lo que la rutina de seguridad se amortiza por sí sola.
Si está pesando una aleación de cobalto frente a un recubrimiento de níquel o carburo para una pieza específica, la forma más rápida de avanzar suele ser una breve conversación sobre la falla que está observando, la temperatura de servicio y el medio ambiente. Envíenos el componente desgastado o un dibujo con las condiciones de operación, y le recomendaremos una familia de polvo, un corte de tamaño de partícula y una ruta de proceso, luego lo confirmaremos con una prueba de cupón antes de que algo entre en producción.

 TOP