
 Idioma
 English
 عربى
 Español
 中文简体

Los materiales abrasibles ocupan un rincón inusual de la ingeniería de superficies: están diseñados para desgastarse. En turbinas de gas, turbinas de vapor, compresores industriales y turbocompresores, se aplica una fina capa de revestimiento abrasivo a una carcasa, anillo protector o segmento de sello para que las puntas de las palas giratorias puedan cortar una ranura limpia y poco profunda durante las primeras horas de funcionamiento. Lo que queda es un espacio libre de funcionamiento medido en fracciones de milímetro: lo suficientemente ajustado para proteger la eficiencia, lo suficientemente abierto para mantener las palas intactas.
Para los ingenieros de mantenimiento, planificadores de procesos y compradores de recubrimientos, comprender qué hace que un material abrasivo funcione es la diferencia entre un sello que sobrevive a un intervalo de revisión completo y uno que se erosiona, se astilla o se vidria mucho antes de tiempo. Esta guía cubre las principales familias de materiales, cómo se comportan en servicio, cómo se aplican mediante pulverización térmica y qué especificar al adquirirlos.
Contenido
- 1 ¿Qué son los materiales abrasibles y por qué son importantes?
- 2 Cómo funcionan los sellos abrasibles en servicio
- 3 Tipos comunes de materiales abrasivos
- 4 Procesos de pulverización térmica utilizados para aplicar revestimientos abrasibles
- 5 Propiedades que separan un buen material abrasivo de uno malo
- 6 Los revestimientos abrasibles no son revestimientos resistentes al desgaste
- 7 Dónde se utilizan materiales abrasivos
- 8 Especificación y calificación de un recubrimiento abradible
¿Qué son los materiales abrasibles y por qué son importantes?
Un material abrasible es un recubrimiento o material a granel formulado para sacrificarse de forma controlada cuando roza contra una parte móvil. Es intencionalmente más suave, más poroso y más friable que la punta de la hoja que hace contacto con él, por lo que el contacto elimina el recubrimiento en lugar del material de la hoja. En la práctica, el término casi siempre se refiere a revestimientos de sellos abrasivos aplicados a carcasas de turbinas y compresores, anillos de protección y segmentos de sello.
Estructuralmente, la mayoría de los recubrimientos abrasivos son sistemas de dos fases. Una fase de matriz (aleación de aluminio y silicio, níquel, una aleación de níquel-cromo, una composición de MCrAlY o circonio estabilizado con itria) proporciona estabilidad térmica y resistencia a la oxidación y la erosión de partículas. Una segunda fase, como poliéster, bentonita, grafito, nitruro de boro o esferas huecas, se quema, permanece como una fase blanda o simplemente crea porosidad. El resultado es un depósito con aproximadamente entre un 20 y un 50 por ciento de porosidad por volumen, una dureza muy inferior a la de los recubrimientos de desgaste convencionales y una red de caminos débiles que permite que la punta de una cuchilla corte sin generar calor o carga excesivos. La recompensa de ingeniería es simple: el espacio libre de la punta influye fuertemente en la eficiencia del compresor y la turbina, y un sello abrasivo permite que una máquina establezca su propio espacio óptimo en lugar de vivir con uno conservador.
Cómo funcionan los sellos abrasibles en servicio
Durante el rodaje, las puntas de las cuchillas entran en contacto con el revestimiento y mecanizan una ranura cuyo perfil coincide con la trayectoria de las puntas. Debido a que el recubrimiento falla localmente (a través de una fractura frágil, el colapso de los poros o la extracción del relleno), el contacto consume muy poca energía y produce un calor mínimo. Esa ranura se convierte en la superficie de rodadura durante el resto del intervalo, y el espacio libre que queda se rige por el crecimiento térmico y centrífugo más que por las tolerancias de fabricación.
Es igualmente importante lo que no debe hacer un buen revestimiento abrasivo. No debe manchar ni acumularse en la punta de la hoja, lo que transferiría material y crearía puntos calientes. No debe desprenderse de las láminas cuando se flexiona la carcasa. Y no debería erosionarse bajo los flujos cargados de partículas que pasan a través de muchos compresores. Esos tres modos de falla (vidriado, desconchado y erosión) definen el equilibrio que cada especificación de abrasión intenta lograr.
Tipos comunes de materiales abrasivos
Los materiales abrasibles generalmente se clasifican según la química de la matriz, el tipo de relleno y la temperatura de servicio. La siguiente tabla resume las familias especificadas con mayor frecuencia para equipos rotativos; Los límites exactos dependen de la composición del gas, la carga de partículas y la intensidad del roce.
| familia de materiales | Temperatura de servicio aproximada | Proceso de solicitud común | Uso típico |
|---|---|---|---|
| AlSi con poliéster o nitruro de boro | hasta 350 ºC | Pulverización de plasma atmosférico | Sellos de punta de ventilador y compresor |
| AlSi con bentonita o grafito | hasta 450 ºC | Pulverización con llama o plasma | Carcasas de compresores |
| Níquel-grafito | hasta 500 ºC | spray de llama | Sellos de compresores y turbinas. |
| NiCrAl con bentonita o nitruro de boro | hasta 850 ºC | Pulverización de plasma | Sellos de turbina de alta presión |
| MCrAlY con nitruro de boro y polímero | hasta 1000°C | Pulverización de plasma | Segmentos de cubierta de turbina |
| Circonio estabilizado con itria con polímero | por encima de 1000 °C | Pulverización de plasma | Sellos de combustión y turbina |
| Compuestos de polímero y PEEK | por debajo de 250°C | Pulverización con llama o plasma | Compresores y turbocompresores de baja temperatura |
Los sistemas de aluminio y silicio dominan el segmento de baja temperatura porque son livianos, se mecanizan bien y toleran espacios reducidos. A medida que aumentan las temperaturas, la matriz cambia a níquel, luego a MCrAlY y circonio, y el relleno cambia con él: el poliéster y el grafito dan paso al nitruro de boro, que permanece estable y lubricante a temperaturas más altas. Hacer coincidir el llenador incorrecto con el ciclo de trabajo es una de las causas más comunes de falla prematura del sello.
Procesos de pulverización térmica utilizados para aplicar revestimientos abrasibles
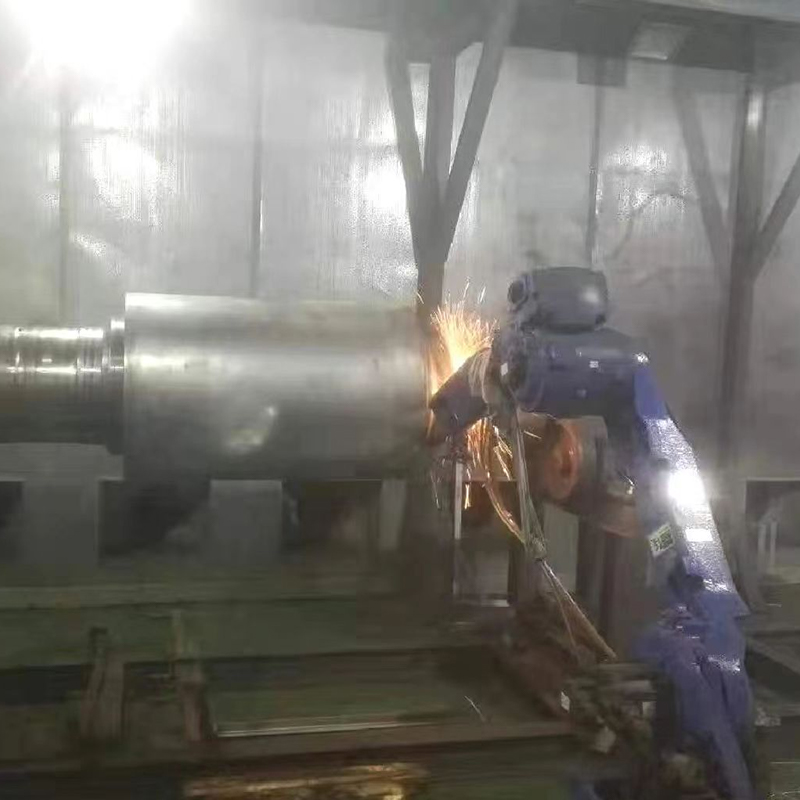
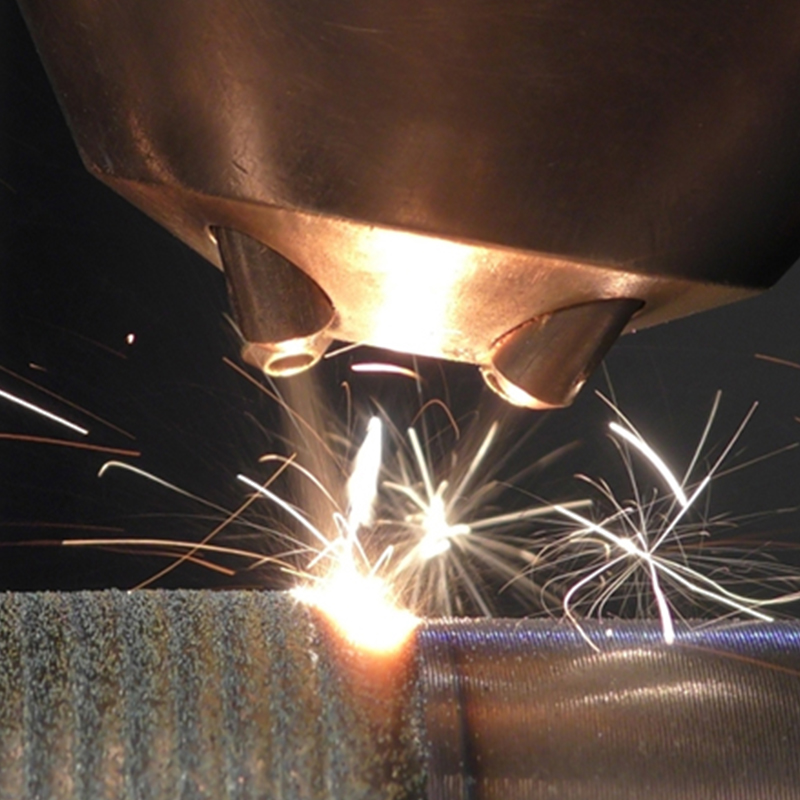
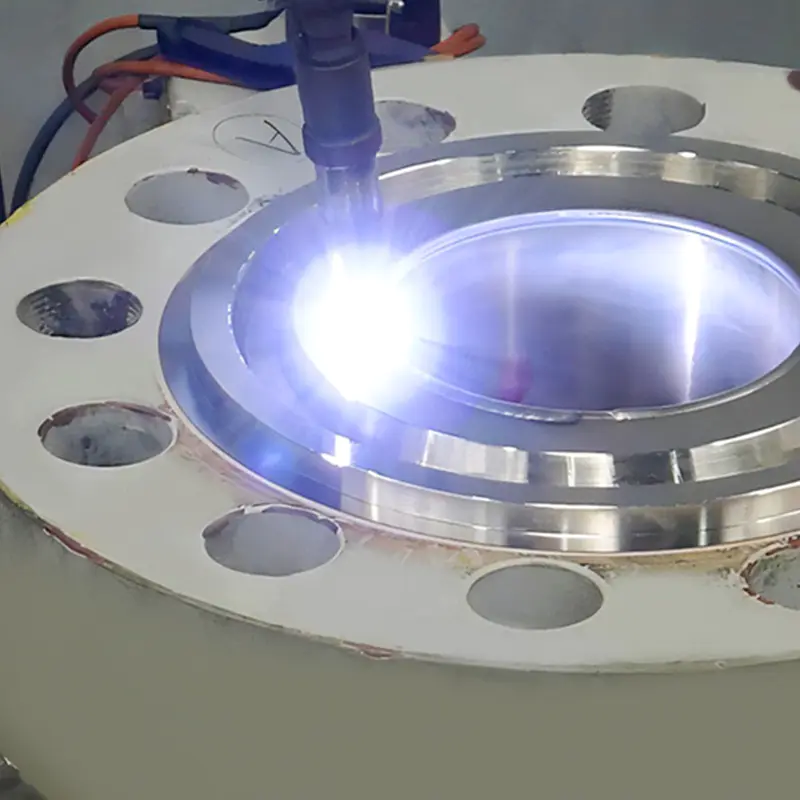
Casi todos los revestimientos de sellos abrasivos se producen mediante pulverización térmica, porque el proceso genera porosidad y química en el depósito en una sola operación. El rociado de plasma atmosférico es el caballo de batalla para los sistemas de aluminio-silicio, NiCrAl, MCrAlY y circonio: las temperaturas de las partículas son lo suficientemente altas como para fundir la matriz limpiamente mientras el relleno sobrevive o se retiene parcialmente, y parámetros como la corriente del arco, el flujo de gas, la velocidad de alimentación del polvo y la distancia de separación establecen la porosidad y dureza finales.
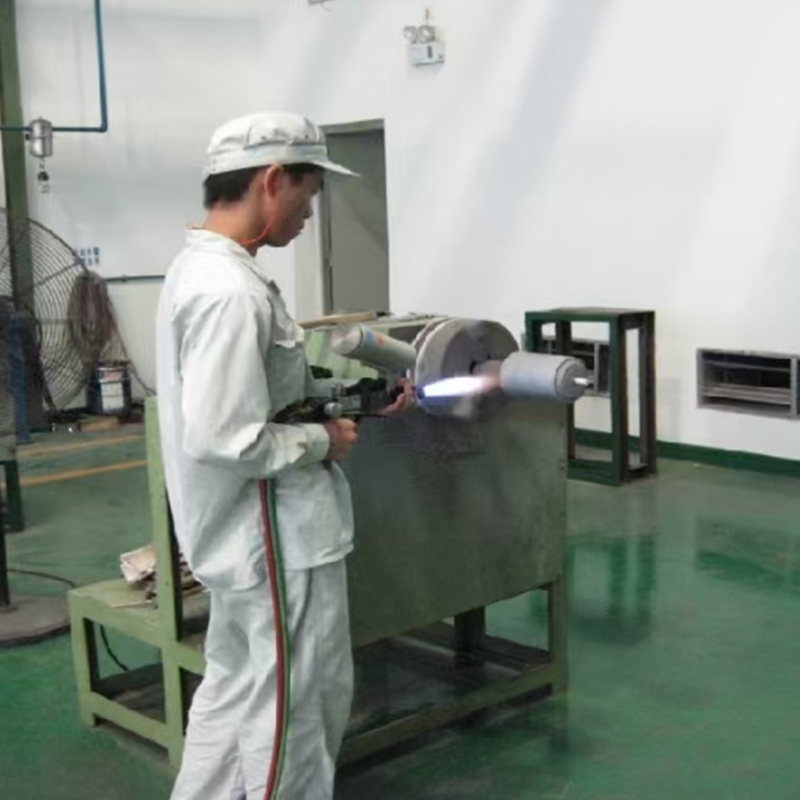
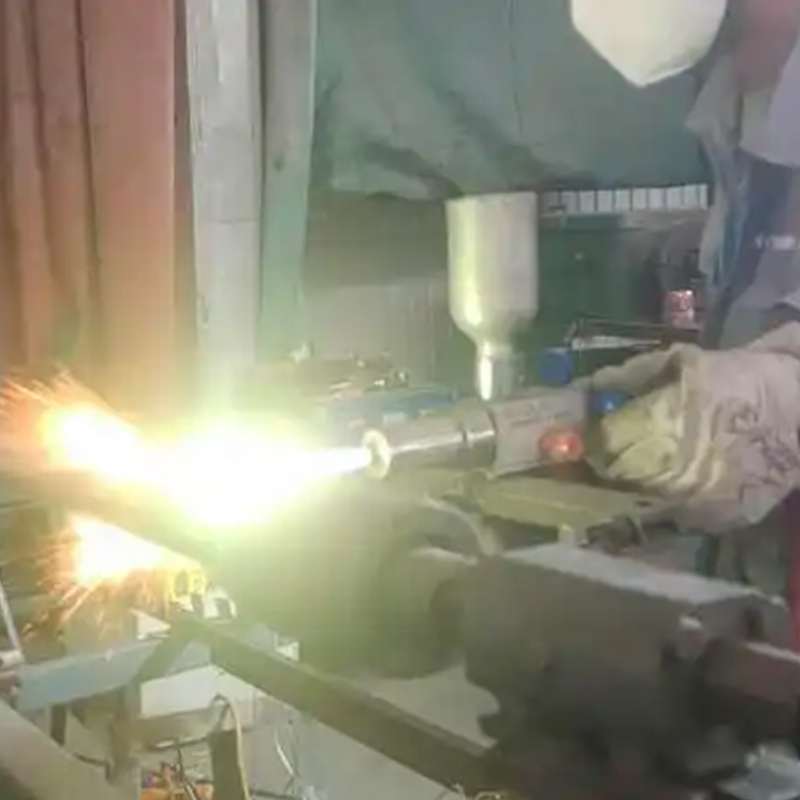
El rociado con llama sigue utilizándose para sellos de níquel-grafito y algunos sellos de aluminio-silicio donde se desea un depósito más suave y abierto. El oxicombustible de alta velocidad y otros procesos supersónicos producen recubrimientos densos y bien adheridos y generalmente se reservan para superficies de desgaste en lugar de superficies abrasivas, aunque a veces se usan para la punta dura de la hoja o la contracara del filo de la cuchilla en el mismo conjunto.
Debido a que el depósito debe permanecer poroso, un recubrimiento abrasivo normalmente no se sella ni se impregna después; hacerlo destruiría su capacidad de cortarse. En cambio, la calidad se controla bloqueando los parámetros de pulverización y recalificándolos cada vez que cambia el lote de polvo, el equipo o el hardware de la antorcha.
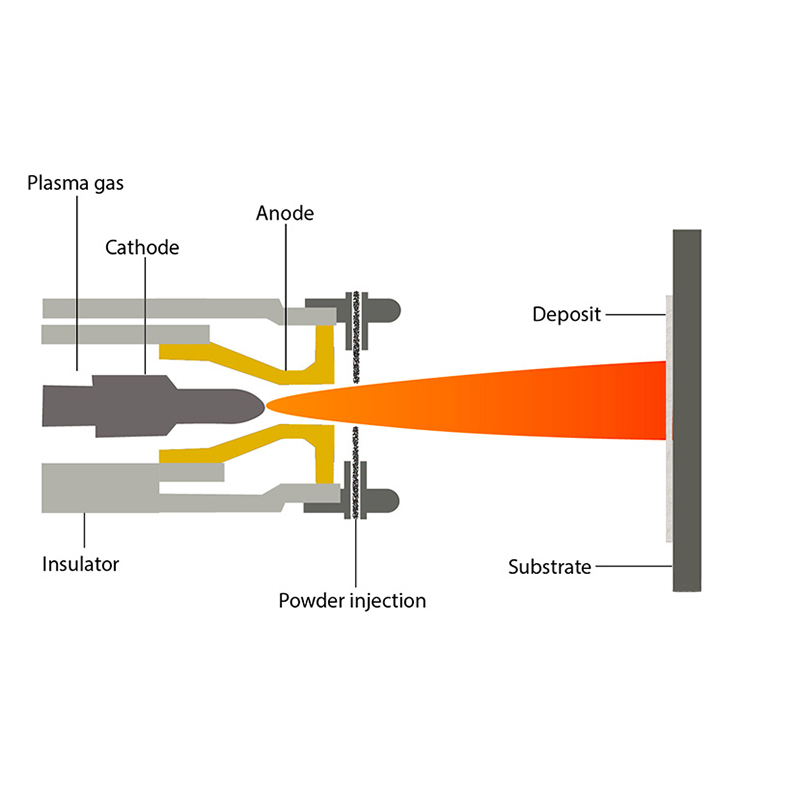 Tecnología de recubrimiento por pulverización por plasma Pulverización de plasmaing is a thermal spraying method that uses a non-transferable plasma arc as the heat source, with powder as the sprayed material. Commonly used process met... Ver producto →
Propiedades que separan un buen material abrasivo de uno malo
Cuando se escribe una especificación, un puñado de propiedades mensurables conllevan la mayor parte del riesgo:
- Porosidad y morfología de los poros: los poros deben estar finos, distribuidos uniformemente y lo suficientemente abiertos como para que una punta pueda cortar limpiamente.
- Dureza: medida en escalas Rockwell superficiales y ligada al material de la punta, velocidad de frotamiento y holguras involucradas.
- Cohesión y fuerza de unión: el recubrimiento debe permanecer adherido a la carcasa mediante ciclos térmicos, aunque su capa superior esté diseñada para desprenderse.
- Resistencia a la erosión: un sello que desaparece en un servicio con polvo o hollín es inútil, por lo que el contenido de relleno se equilibra con el rendimiento del frotado.
- Estabilidad térmica: la oxidación, la sinterización o el cambio de fase pueden endurecer un sello en servicio y provocar que un roce suave dañe la hoja.
- Maquinabilidad y acabado: la mayoría de los sellos se rectifican hasta alcanzar la dimensión final y la superficie debe aceptar ese paso sin mancharse.
Los revestimientos abrasibles no son revestimientos resistentes al desgaste
Vale la pena establecer el contraste claramente, porque a menudo ambos se confunden. Los materiales abrasibles están diseñados para producir: baja dureza, alta porosidad y friabilidad controlada. Los recubrimientos resistentes al desgaste están diseñados para resistir: alta dureza, baja porosidad y fuerte unión de partículas. Los recubrimientos abrasivos protegen la eficiencia al consumirse; Los revestimientos antidesgaste protegen los componentes al negarse a ser consumidos.
El mismo taller puede producir ambos, pero los sistemas de materiales, los parámetros de pulverización y los criterios de inspección difieren. El impulsor, el émbolo o el cuerpo de una válvula de una bomba necesitan una capa densa de carburo o cerámica que sobreviva a la abrasión y la corrosión durante años. El sello de la carcasa de un compresor necesita un depósito abierto y cortable que establezca espacio libre en la primera hora de funcionamiento. Aplicar la filosofía incorrecta en cualquier dirección (sellar un recubrimiento abrasivo o suavizar un recubrimiento de desgaste) acorta la vida útil del componente en lugar de extenderla.
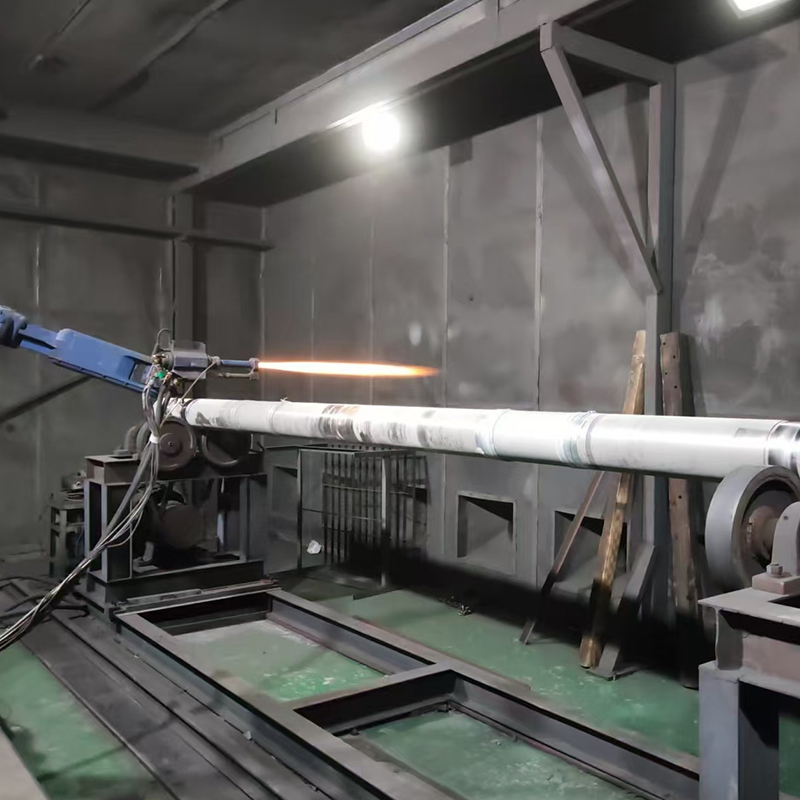 Tecnología de pulverización de llama supersónica En China, la pulverización de combustible de oxígeno de alta velocidad (HVOF) se conoce comúnmente como pulverización de llama supersónica. Esta técnica está reemplazando gradualmente la pulverización por plasma y otras... Ver producto →
Dónde se utilizan materiales abrasivos
Los sellos abrasivos aparecen dondequiera que un conjunto giratorio pase cerca de una pared estacionaria: ventiladores de motores de aviones, compresores y turbinas, turbinas de gas de alta resistencia en generación de energía , diafragmas de turbinas de vapor y sellos de punta, compresores de procesos industriales y carcasas de turbocompresores. El hilo común es que un espacio libre más estrecho se traduce directamente en eficiencia y el costo de los daños por rozamiento es alto.
En la generación de energía, el rendimiento del sello está estrechamente relacionado con el diseño de la pala, porque los proveedores de recubrimientos y los fabricantes de palas trabajan con las mismas condiciones de fricción. Es por eso que la elección de la familia de recubrimiento y la geometría de la pieza acoplada generalmente se desarrollan juntas, un tema que tratamos en nuestro artículo sobre Cómo se fabrican las palas de las turbinas de energía térmica para soportar condiciones extremas .
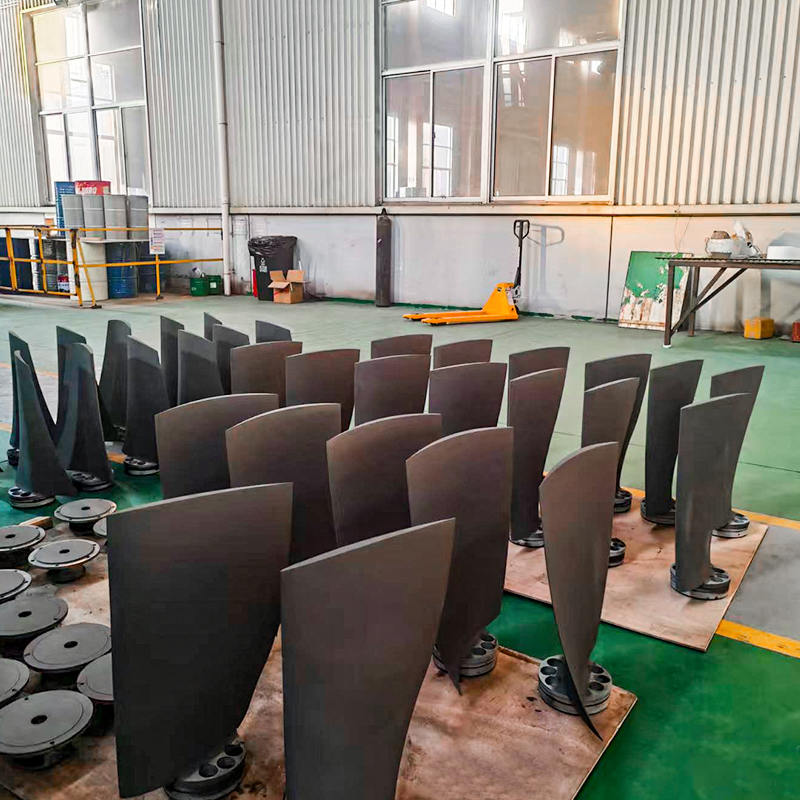 Pala de turbina de energía térmica Material: acero inoxidable, acero fundido, aleación a base de níquel, aleación de titanio a base de cobalto, etc. Aspas de ventilador de potencia térmica, tungsteno de pulverización térmica de llama supersónica... Ver producto →
Especificación y calificación de un recubrimiento abradible
Un sello abrasible repetible proviene de una especificación que se acuerda antes de pulverizar la primera pieza:
- Defina el entorno operativo: temperatura máxima continua del metal, ciclos térmicos, composición del gas y carga de partículas.
- Haga coincidir la familia de materiales con esa envoltura, luego establezca objetivos de porosidad y dureza del material de la punta y la velocidad de frotamiento esperada.
- Acuerde los métodos de prueba desde el principio, incluida la medición del espesor y la dureza, la evaluación de la porosidad metalográfica y las pruebas de resistencia de la unión según un estándar reconocido.
- Califique los parámetros de pulverización y congélelos: especificación del polvo, hardware de la antorcha, trayectoria del robot y refrigeración incluidos.
- Inspeccione después del mecanizado: espesor de la pared, acabado de la superficie, verificación de grietas y desconchones, además de un registro documentado de los parámetros del lote.
- Realice un seguimiento del rendimiento en el campo y envíe los resultados a la siguiente revisión de especificaciones.
Los materiales abrasibles recompensan la misma disciplina que hace que cualquier programa de pulverización térmica sea confiable: la química adecuada, un proceso controlado y la verificación de que el depósito dentro de la carcasa coincide con el depósito calificado en el cupón. Simplemente invierten el objetivo habitual, intercambiando dureza por suavidad controlada al servicio de una máquina que funciona de forma más ajustada y por más tiempo.
En Xike Surface Coating Technology, parte de Jiangsu Yibai Precision Machinery y un fabricante de recubrimientos por aspersión térmica con más de diez años de experiencia, construimos recubrimientos para componentes que enfrentan abrasión, corrosión, altas temperaturas y adherencias en aplicaciones de bombas y válvulas, petroquímicas, acero, fundición a presión, trefilado y generación de energía. Nuestras instalaciones de Yancheng cubren 20.000 metros cuadrados con más de diez líneas de producción y un equipo de más de 200 ingenieros y técnicos. Si está comparando un sello abrasible con un revestimiento resistente al desgaste para un componente específico, envíenos el dibujo, el material base y el ciclo de trabajo, y le recomendaremos una ruta de proceso.

 TOP