
 Idioma
 English
 عربى
 Español
 中文简体

Las herramientas de conformado de metales son los silenciosos caballos de batalla de un taller de prensado. Un troquel de estampado, un troquel de embutición, un inserto de forjado o una herramienta de doblado pueden parecer simples, pero sobreviven bajo presión, contacto deslizante, calor y, a veces, lubricantes agresivos. Cuando la superficie comienza a recoger metal, rayarse o sufrir calor, la calidad de la pieza disminuye mucho antes de que la herramienta se desgaste. Recubrir herramientas de conformado de metal es una de las formas más prácticas de proteger la superficie de trabajo sin cambiar el acero base de la herramienta. En nuestro taller de recubrimiento por pulverización térmica, hemos visto este patrón en el estampado de automóviles, la fundición a presión, el trefilado y el trabajo de metales en general. El recubrimiento adecuado no es una capa mágica. Es un sistema de superficie combinado: el material base, la preparación, el proceso de pulverización, el material de recubrimiento y el acabado deben trabajar juntos.
Contenido
- 1 Por qué vale la pena recubrir herramientas de conformado de metales
- 2 Hacer coincidir el recubrimiento con la operación de formado
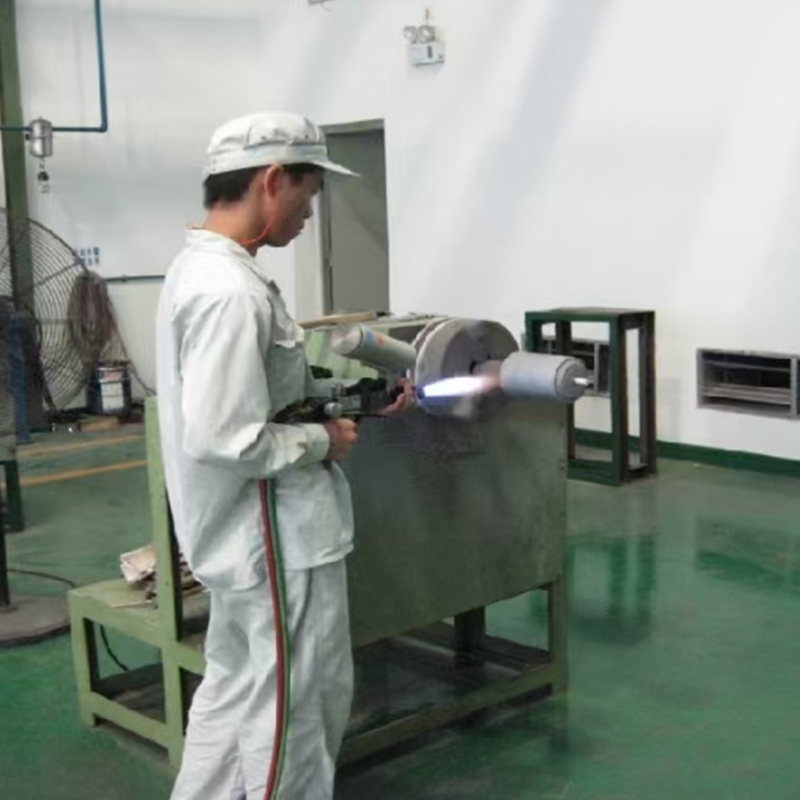
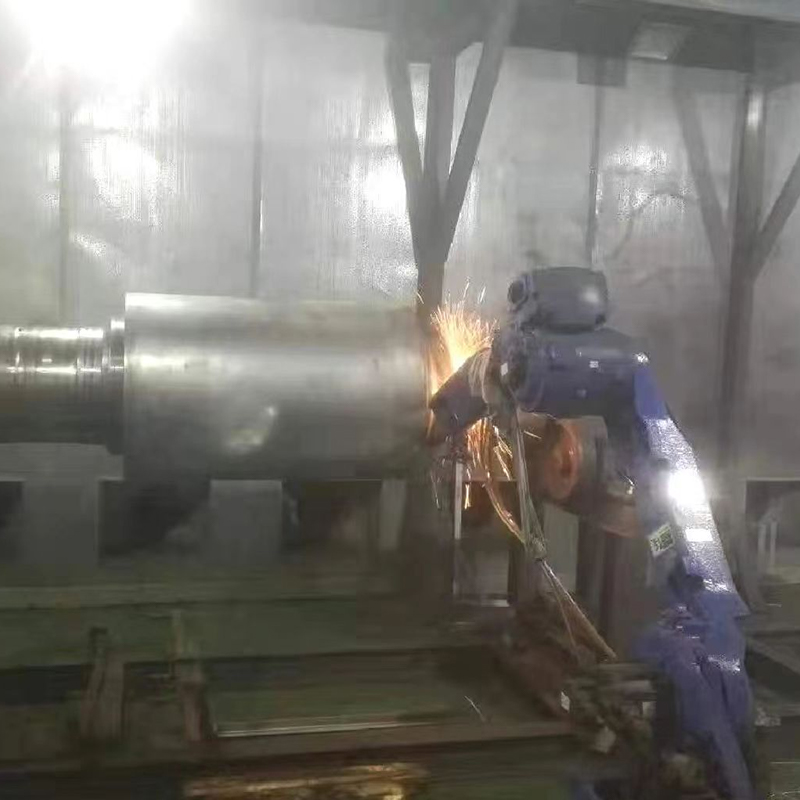
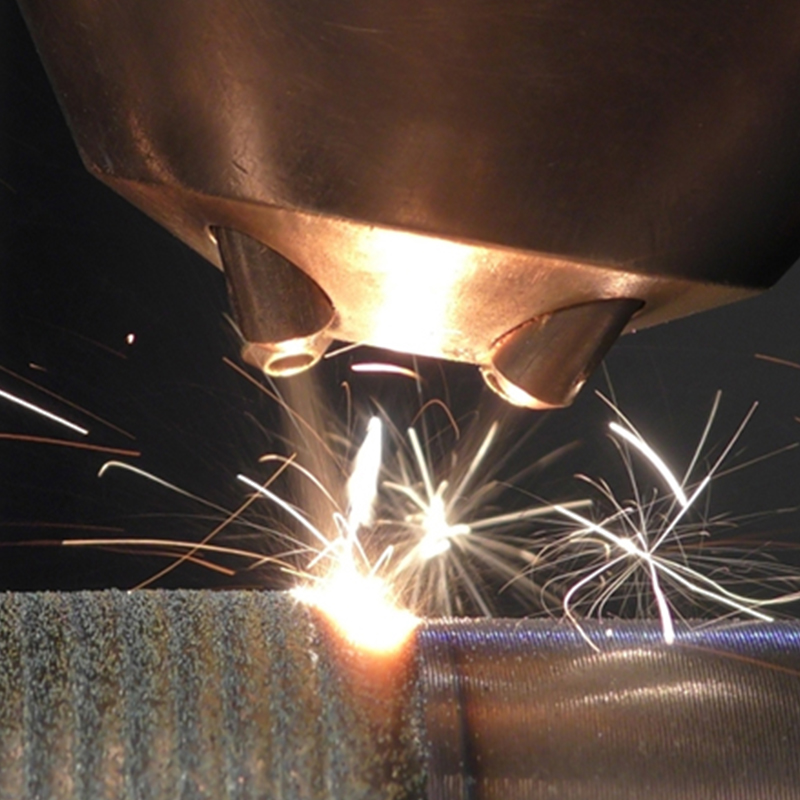
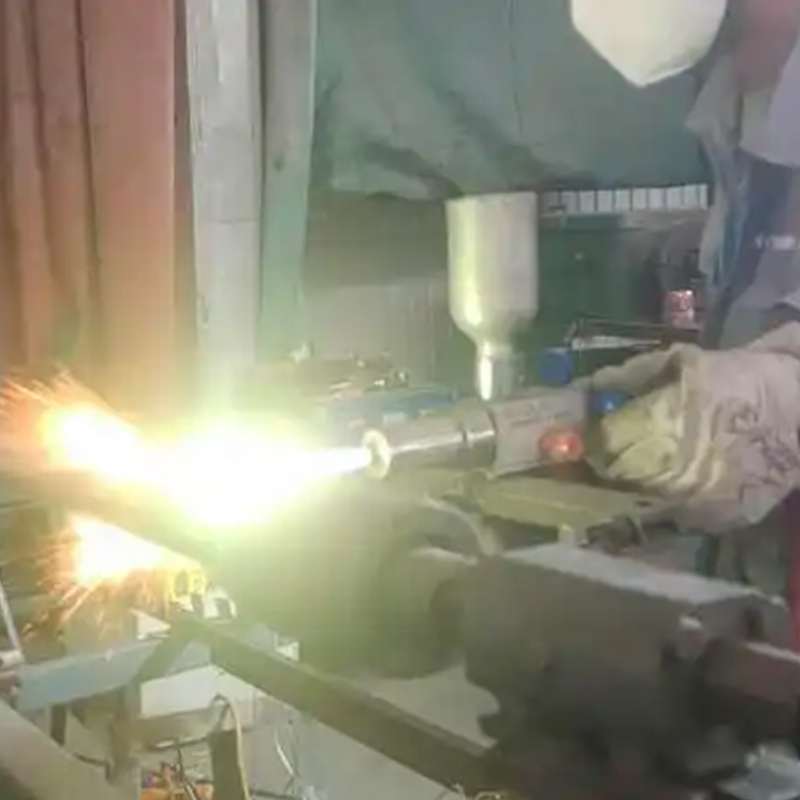
- 3 Procesos de pulverización térmica que utilizamos para formar herramientas
- 4 Preparación de superficies y calidad del recubrimiento
- 5 Elegir un socio de recubrimiento para herramientas de conformado de metales
- 6 Preguntas comunes de los equipos de herramientas
Por qué vale la pena recubrir herramientas de conformado de metales
El desgaste de herramientas rara vez es un evento único. El desgaste abrasivo raya la superficie. El desgaste adhesivo extrae el metal de la pieza de trabajo y lo deposita en el troquel. La fatiga térmica agrieta los bordes que sufren repetidos calentamientos y enfriamientos. La corrosión y la oxidación pueden suavizar la cara de trabajo entre corridas de producción. Un recubrimiento ayuda porque cambia la superficie que se encuentra con la lámina, el tocho o el alambre, mientras que el acero para herramientas que se encuentra debajo continúa soportando la carga.
Los beneficios se manifiestan en la producción diaria, no sólo en las pruebas de laboratorio:
- Intervalos más largos entre pulido, repaso y reemplazo
- Menos irritación y recogida en anillos de tracción, punzones e insertos de conformado
- Fricción más estable, lo que ayuda a mantener las dimensiones de la pieza.
- Mejor resistencia al deterioro por calor y a la oxidación en el conformado en caliente.
- Menor tiempo de inactividad cuando un troquel crítico puede permanecer en la prensa por más tiempo
Dicho esto, un recubrimiento no sustituye el diseño sólido de las herramientas. Radios afilados, mala lubricación o una prensa inestable pueden dañar incluso una herramienta bien recubierta. Los mejores resultados se obtienen cuando el recubrimiento se selecciona en función del modo de falla real, y no simplemente se elige porque es la opción más difícil disponible.
Hacer coincidir el recubrimiento con la operación de formado
Ningún recubrimiento se adapta a todas las herramientas de conformado. Los trabajos de estampado en frío, forjado en caliente y reparación imponen diferentes exigencias a la superficie. Un punto de partida útil es preguntar qué limita la vida útil de la herramienta: abrasión, adhesión, calor, corrosión o una combinación de ambas.
Conformación en frío, estampado y embutición.
En el conformado en frío, estampado y embutición, los principales enemigos son la alta presión de contacto, la distancia de deslizamiento y el contacto metal con metal. Una pieza de trabajo blanda o gomosa puede transferir material al troquel y, una vez que comienza el desgaste, la fricción aumenta y el daño se acelera. Los recubrimientos densos de carburo de tungsteno aplicados mediante pulverización con llama supersónica son una opción común para troqueles, punzones, anillos de tracción y bloques de incrustaciones. El recubrimiento le da a la herramienta una cara de trabajo dura y de baja fricción, mientras que el resistente acero para herramientas que se encuentra debajo soporta la carga. Para el estampado de automóviles y trabajos similares de gran volumen, recubrir los insertos críticos en lugar de todo el troquel suele ser la ruta más rentable. También trabajamos con clientes en aplicaciones de recubrimiento en la industria automotriz donde diferentes matrices en la misma línea pueden necesitar diferentes tratamientos superficiales.
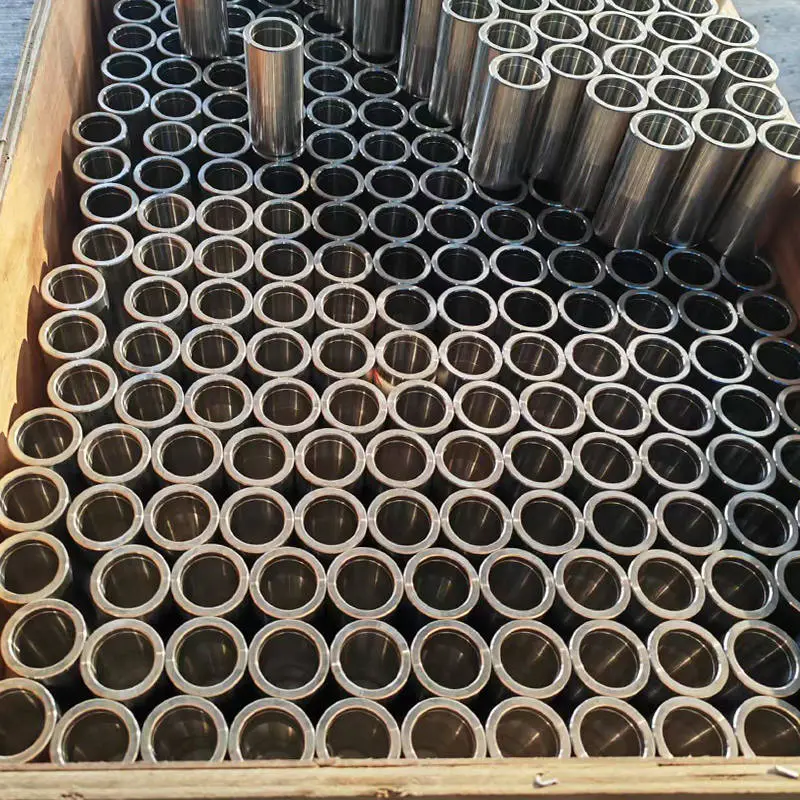
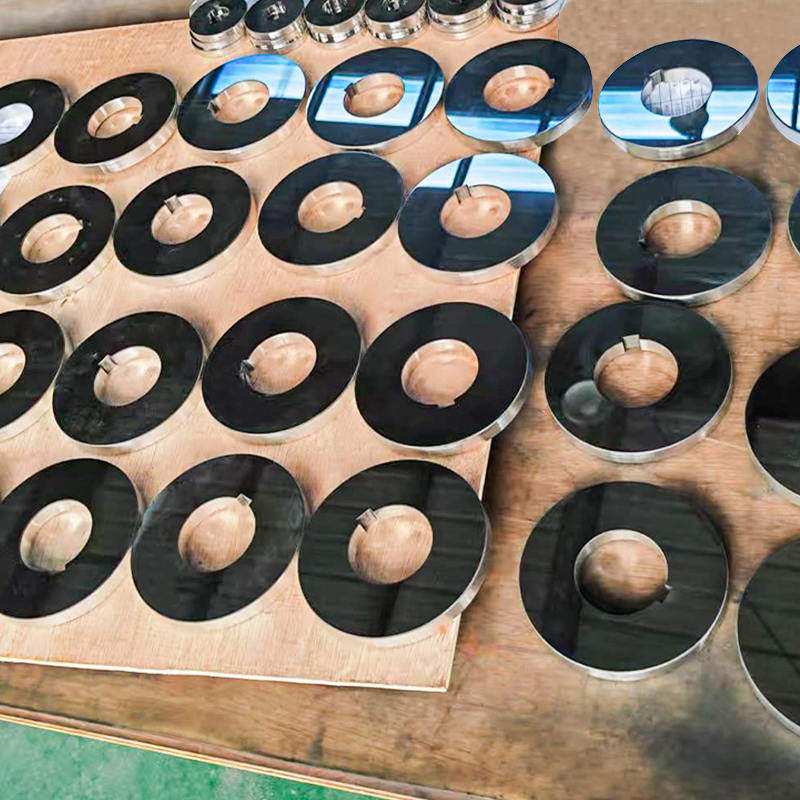
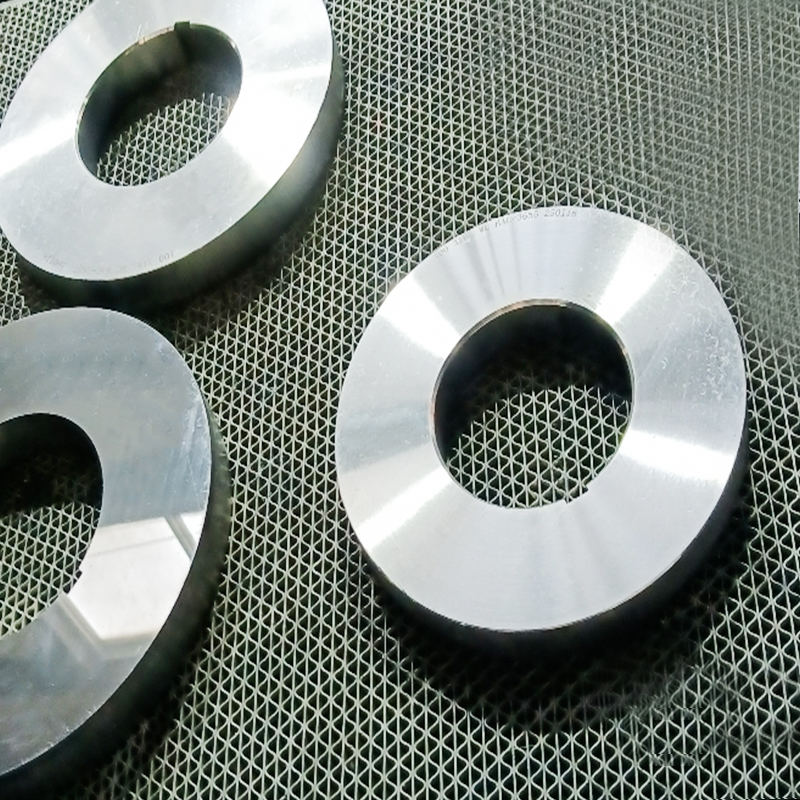
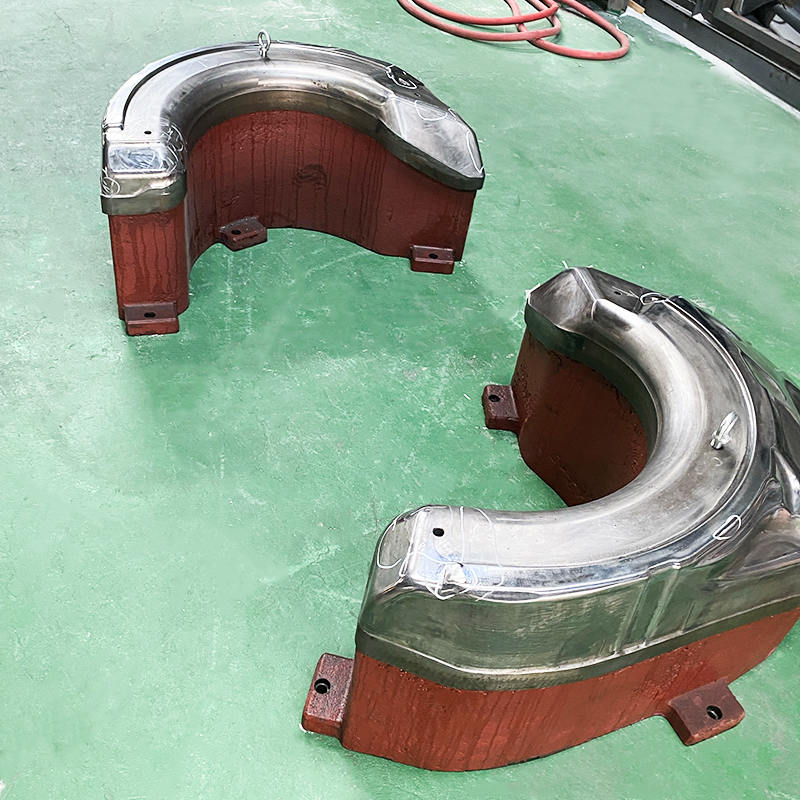 Bloques de incrustaciones resistentes al desgaste para matrices de estampado Los bloques de incrustaciones tratados con pulverización térmica protegen las áreas críticas de desgaste del troquel en el estampado de láminas de metal de gran volumen al tiempo que preservan la tenacidad de la base y la estabilidad dimensional. Ver producto →
Conformación en caliente, forja y fundición a presión.
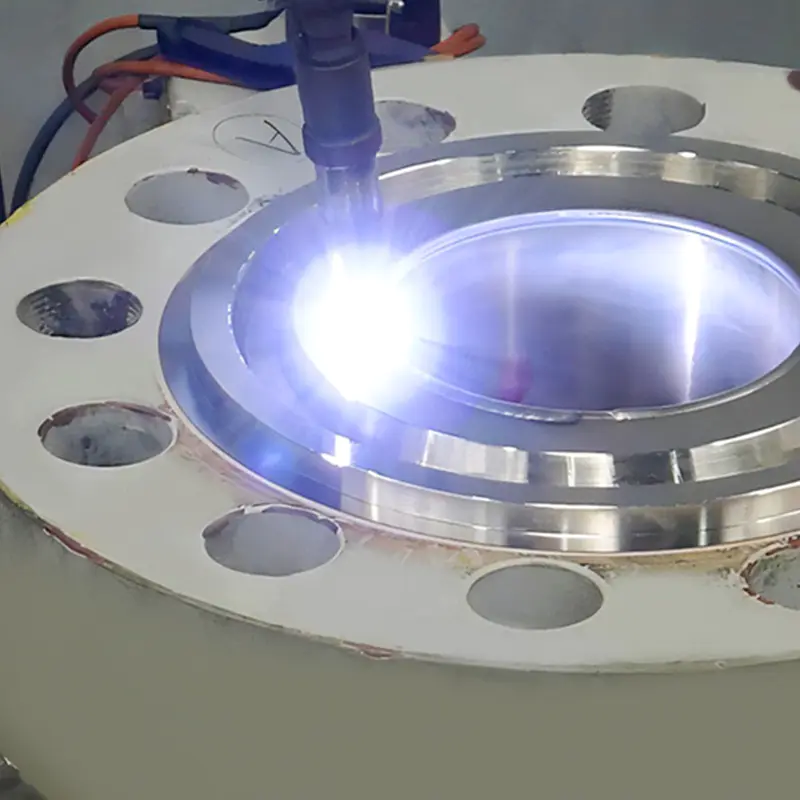
El conformado en caliente agrega ciclos térmicos, oxidación y adherencia. Un recubrimiento que funciona bien en un troquel de estampado en frío puede no sobrevivir a un inserto de forja que brilla entre ciclos. Los recubrimientos de óxido cerámico provenientes de la pulverización por plasma pueden retardar la oxidación y reducir la adherencia en superficies de trabajo calientes. El revestimiento láser es útil cuando un borde desgastado necesita una capa fundida más gruesa con buena unión al metal base. El objetivo no es crear un recubrimiento tan grueso que cambie la geometría de la herramienta. Su objetivo es proteger la superficie de trabajo manteniendo en equilibrio el tratamiento térmico, la tenacidad y el control dimensional.
Moldes, insertos y herramientas que se pegan
Algunas herramientas de conformado y moldeado sufren menos abrasión y más adherencia. El material se pega, la liberación se vuelve desigual y los operadores lo compensan con más lubricante o una limpieza más frecuente. Un recubrimiento de molde por pulverización térmica resistente a la corrosión puede ayudar a separar la superficie de la herramienta de la pieza, especialmente cuando el proceso también involucra humedad, agentes desmoldantes o residuos corrosivos. Como ocurre con cualquier revestimiento, la superficie debe prepararse correctamente y el acabado del revestimiento debe adaptarse a la superficie de la pieza requerida.
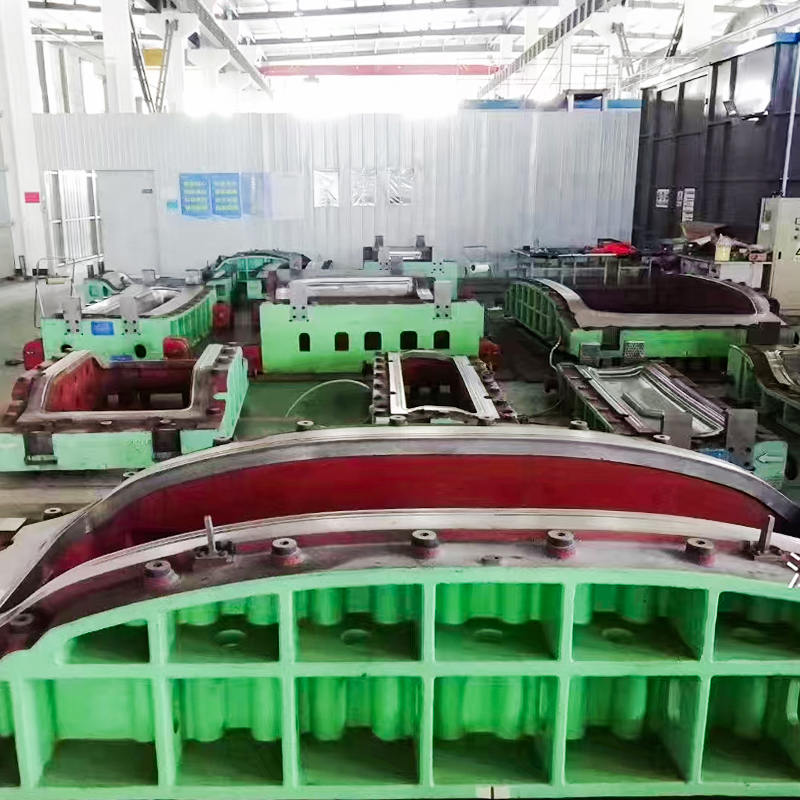 Molde de estampado automotriz resistente al desgaste tratado con pulverización térmica Molde de estampación con tratamiento superficial para piezas de chapa de automóvil, destinado a mejorar la dureza, la resistencia al desgaste y la corrosión, la fricción y el rendimiento a la fatiga. Ver producto →
Reparación y remanufactura
Las herramientas de conformado desgastadas no siempre son chatarra. Si el metal base está en buen estado y el daño está localizado, el revestimiento con láser o la pulverización de polvo con llama pueden reconstruir los bordes, restaurar los radios desgastados o agregar una capa resistente al desgaste a una herramienta usada. Esto suele ser más económico que fabricar un troquel nuevo y puede acortar el tiempo de entrega cuando una prensa está esperando. La clave es inspeccionar primero el sustrato. Las grietas, los daños por calor o la fatiga debajo de la superficie deben repararse antes de aplicar cualquier recubrimiento.
Procesos de pulverización térmica que utilizamos para formar herramientas
La selección del proceso es importante porque cada método de pulverización térmica produce una estructura de recubrimiento diferente. Un recubrimiento denso HVOF se comporta de manera diferente a una cerámica rociada con plasma o una capa revestida con láser. La siguiente tabla es un punto de partida práctico, no una especificación final.
| Proceso | Buen ajuste para | Recubrimiento típico | lo que te da |
|---|---|---|---|
| HVOF / llama supersónica | Troqueles de estampación, anillos de estampado, rollos. | Carburo de tungsteno | Superficie densa y dura con resistencia al desgaste y a la abrasión. |
| Pulverización de plasma | Herramientas grandes, conformado en caliente, moldes. | Óxido cerámico | Resistencia al calor, la corrosión y el pegado |
| Revestimiento láser | Bordes desgastados, reparación, acumulación local. | Polvo de carburo o aleación | Capa espesa fusionada con baja dilución. |
| Spray de polvo de llama | Reparación y piezas de desgaste general. | Aleación autofundente | Reconstrucciones flexibles y económicas |
| Llama de arco/alambre | Grandes áreas y desgaste menos exigente | Alambre de aleación | Cobertura rápida y control de costes |
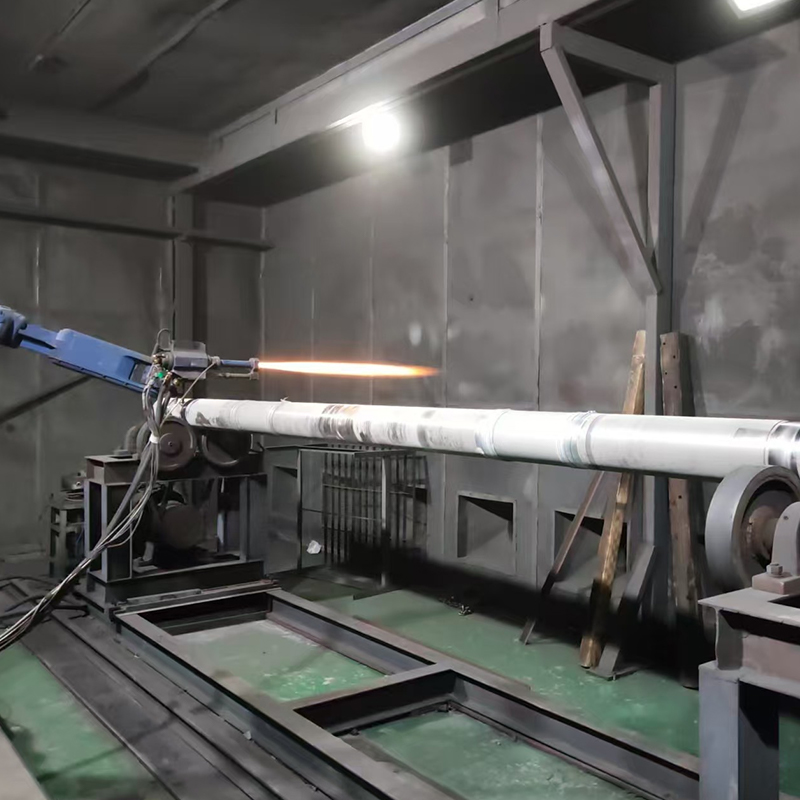 Servicio de recubrimiento por pulverización con llama supersónica (HVOF) Servicio HVOF que produce recubrimientos densos y de baja porosidad con alta resistencia de unión para carburo y otras aplicaciones de pulverización térmica. Ver producto →
Preparación de superficies y calidad del recubrimiento
Un recubrimiento solo funciona tan bien como la superficie debajo de él. El aceite, las incrustaciones, el óxido y la contaminación incrustada pueden impedir una unión adecuada. En nuestro taller, la preparación generalmente incluye limpieza, enmascaramiento de áreas que deben permanecer sin recubrir, limpieza con chorro de arena para crear el perfil de anclaje correcto y, a veces, una capa adhesiva antes de la capa principal. También es necesario controlar la distancia de pulverización, el ángulo, la alimentación de polvo y la velocidad de enfriamiento, porque un recubrimiento que parece uniforme aún puede tener porosidad oculta o mala adherencia.
El acabado también es parte del trabajo. Una herramienta de conformado puede necesitar una rugosidad superficial específica, una cara de trabajo pulida o un espesor de recubrimiento controlado para que las dimensiones finales de la pieza permanezcan dentro de la tolerancia. Si desea profundizar en los pasos de preparación detrás de un recubrimiento estable, consulte esta guía para preparación de superficies para pulverización por plasma . Los mismos principios se aplican a muchos procesos de pulverización térmica: sustrato limpio, superficie activa, pulverización controlada e inspección antes de que la herramienta vuelva a ponerse en servicio.
Elegir un socio de recubrimiento para herramientas de conformado de metales
Cuando elija un socio de recubrimiento, mire más allá del nombre del recubrimiento. Pregunte al socio cómo selecciona el proceso, cómo enmascara y termina la herramienta, cómo verifica la unión y el espesor, y si puede manejar tanto herramientas nuevas como trabajos de reparación. Un buen socio de recubrimiento debería sentirse cómodo preguntando sobre las condiciones de su prensa, el lubricante, el material de la pieza de trabajo y el punto exacto donde falla la herramienta.
Nuestro equipo tiene más de 10 años de experiencia en recubrimiento por pulverización térmica e ingeniería de superficies. Operamos una base de producción de 20.000 metros cuadrados en Yancheng, con más de 200 empleados y más de 10 líneas de producción. Somos una empresa de alta tecnología con tres certificaciones de sistemas de gestión y trabajamos con procesos que incluyen HVOF, pulverización por plasma, pulverización por arco, pulverización con llama de alambre y revestimiento láser. Ese rango nos ayuda a evitar forzar cada herramienta de conformado en un solo proceso. Podemos discutir el modo de falla, recomendar una ruta de recubrimiento y llevarla al procesamiento por lotes.
Preguntas comunes de los equipos de herramientas
¿Puede un recubrimiento cambiar las dimensiones finales de la pieza?
Sí, el espesor del recubrimiento es parte del plan dimensional. Una capa delgada resistente al desgaste puede medirse en decenas de micrones, pero aún así debe considerarse en superficies de formación con tolerancia estrecha. En muchos casos, la herramienta se diseña o ajusta para el recubrimiento, o el recubrimiento se termina después de la pulverización para que la cara de trabajo vuelva al tamaño requerido.
¿Qué es mejor para estampar: el carburo de tungsteno o la cerámica?
Depende del modo de falla. Los recubrimientos de carburo de tungsteno suelen ser los preferidos para la abrasión, el desgaste por deslizamiento y la abrasión en herramientas de estampado de acero. Los revestimientos cerámicos se utilizan con mayor frecuencia cuando el calor, la oxidación o el ataque químico son importantes. Un modo de falla mixto puede requerir un proceso diferente o un enfoque en capas, por lo que las pruebas y la experiencia importan más que un solo número de dureza.
¿Se pueden recubrir o reparar las herramientas desgastadas?
A menudo, sí, si el metal base aún está en buen estado. El desgaste local se puede reconstruir con revestimiento láser o pulverización de polvo con llama y luego terminar con la geometría requerida. Las herramientas con grietas profundas o daños por calor pueden necesitar reparación antes de recubrirlas, y algunas simplemente no tienen recuperación económica. Una inspección rápida suele dejar clara la respuesta.
Si se trata de un troquel que irrita, un inserto de forja que se somete a prueba de calor o una herramienta desgastada que preferiría reparar que reemplazar, comience con el modo de falla en lugar del nombre del recubrimiento. Envíenos el material de la herramienta, las condiciones de trabajo y una descripción de cómo falla la superficie. Podemos ayudarlo a comparar opciones de rociado térmico y elegir un recubrimiento para herramientas de conformado de metales que se adapte al trabajo, el volumen de producción y el acabado que requieren sus piezas.

 TOP