
 Idioma
 English
 عربى
 Español
 中文简体

Pocas preguntas sobre recubrimientos surgen con tanta frecuencia como esta: "¿El HVOF manejará esta pieza?" El proceso de pulverización térmica de combustible de oxígeno de alta velocidad es una respuesta práctica a muchos problemas de desgaste, erosión y corrosión, pero sólo cuando el sustrato, el polvo y las condiciones de servicio se combinan con cuidado.
Hemos pasado más de una década aplicando recubrimientos por pulverización térmica para clientes industriales, y HVOF sigue siendo uno de los procesos en los que más confiamos cuando la densidad y la fuerza de la unión son importantes. Esta guía explica cómo funciona el proceso, dónde encaja y qué discutir con un socio de recubrimiento antes de enviar una pieza al taller.
Contenido
- 1 ¿Qué es el proceso de pulverización térmica de combustible de oxígeno a alta velocidad?
- 2 Cómo funciona el proceso HVOF, paso a paso
- 3 Por qué los recubrimientos HVOF funcionan tan bien
- 4 Materiales que combinan naturalmente con HVOF
- 5 Donde la pulverización térmica HVOF se gana la vida
- 6 Notas prácticas para especificar un recubrimiento HVOF
¿Qué es el proceso de pulverización térmica de combustible de oxígeno a alta velocidad?
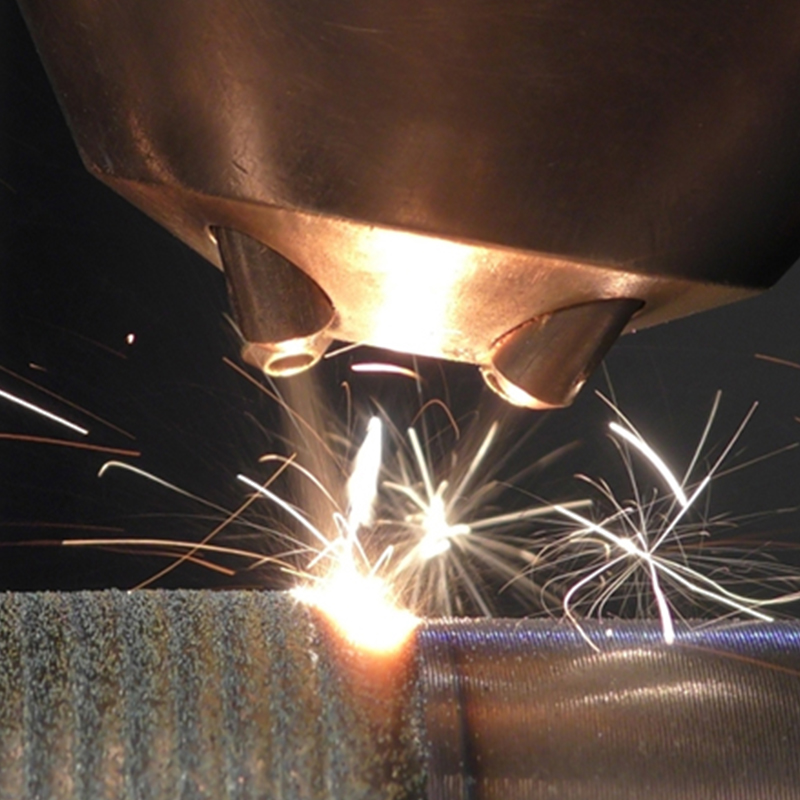
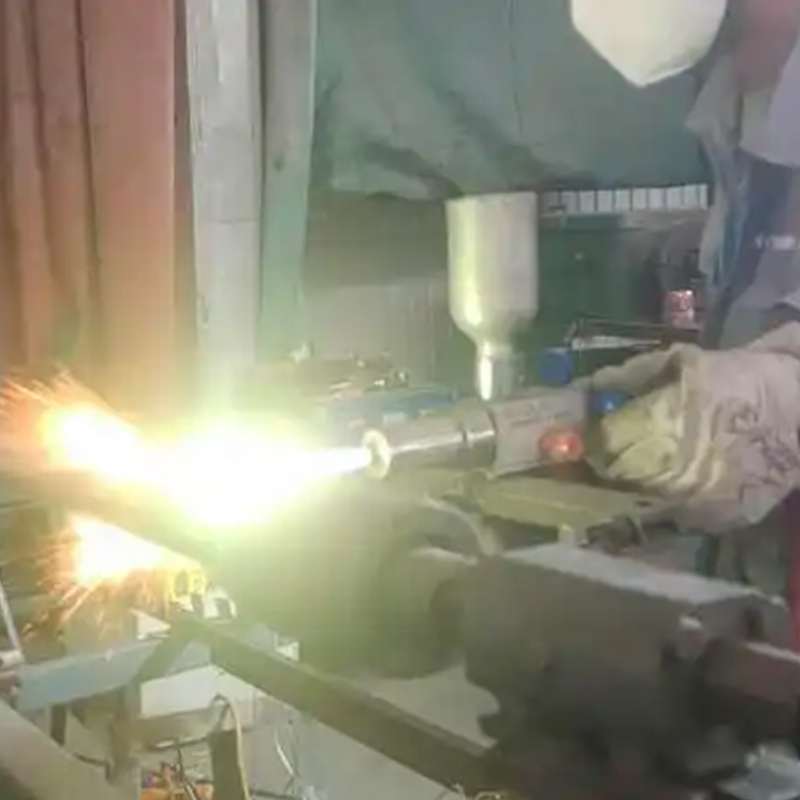
HVOF es un método de pulverización térmica que quema un combustible con oxígeno en una cámara de combustión de alta presión. El gas caliente se expande a través de una boquilla y sale del soplete a una velocidad supersónica. En este chorro se inyecta polvo de recubrimiento, donde se calienta y acelera. Las partículas golpean la pieza de trabajo a alta velocidad, se aplanan en finas plaquetas y forman un recubrimiento denso y unido mecánicamente.
La parte del “combustible de oxígeno” es simple: el oxígeno favorece la combustión y el combustible puede ser un gas como hidrógeno, propano o propileno, o un líquido como el queroseno. La parte de "alta velocidad" es lo que distingue a HVOF. Las velocidades de las partículas suelen oscilar entre 500 y 800 metros por segundo, dependiendo del diseño y los parámetros de la antorcha. Esa energía cinética ayuda a producir recubrimientos apretados, duros y resistentes al agrietamiento y al desconchado cuando se aplican correctamente.
Donde el calor y la velocidad se encuentran
La temperatura de la llama suele ser más baja que en la pulverización por plasma, pero las velocidades del gas y las partículas son mucho mayores. Este equilibrio es importante para materiales como el carburo de tungsteno, que pueden perder dureza si se sobrecalientan. HVOF proporciona a las partículas suficiente energía térmica para deformarse en caso de impacto sin cocinar la fase de carburo más allá de su utilidad.
Cómo funciona el proceso HVOF, paso a paso
Cada tienda tiene su propia receta, pero el orden es el mismo. Un trabajo bien realizado sigue un camino controlado desde la preparación de la superficie hasta la inspección final.
- Preparación de superficies. La pieza se limpia, se enmascara y generalmente se chorrea con arena para crear un perfil limpio y rugoso. Se deben eliminar el aceite, el óxido y los revestimientos viejos.
- Combustión y formación de chorros. El oxígeno y el combustible se introducen en la antorcha y se encienden. Los productos de la combustión se expanden a través de la boquilla formando un chorro supersónico.
- Inyección y calentamiento de polvo. El polvo se introduce en el chorro caliente. El tamaño de las partículas, la velocidad de alimentación y el gas portador se configuran para que las partículas se calienten uniformemente sin fundirse en una pulverización de gotas de gran tamaño.
- Impacto y acumulación de recubrimiento. Las partículas aceleradas golpean el sustrato, se aplanan y se adhieren. El soplete pasa repetidamente sobre la pieza hasta alcanzar el espesor especificado.
- Enfriamiento, acabado e inspección. La pieza recubierta se enfría bajo control, luego se muele, se pule o se deja pulverizada según el dibujo. Se comprueban el espesor, la adherencia, la dureza y el acabado superficial.
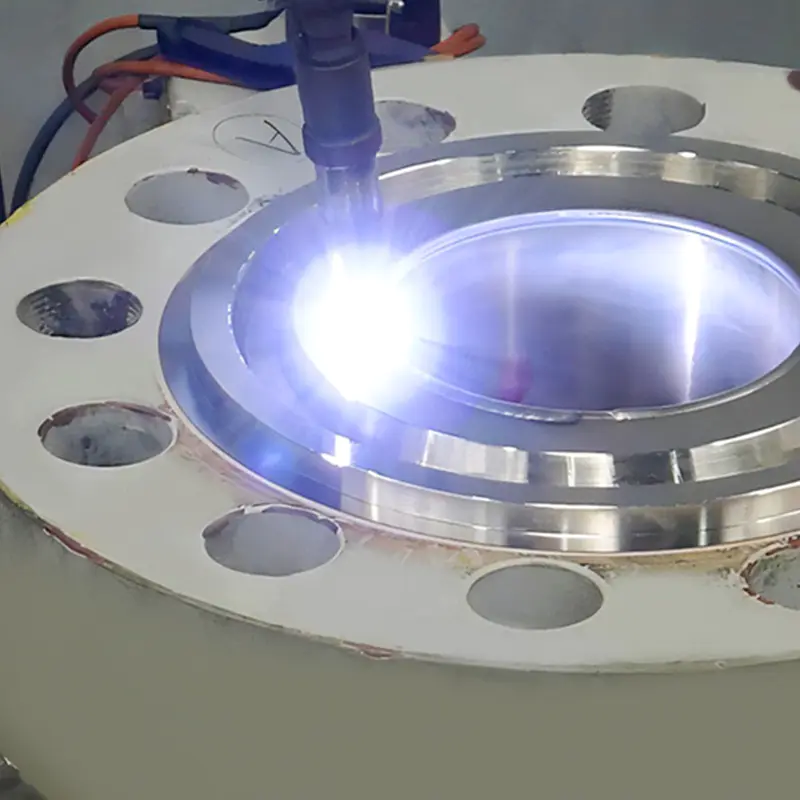
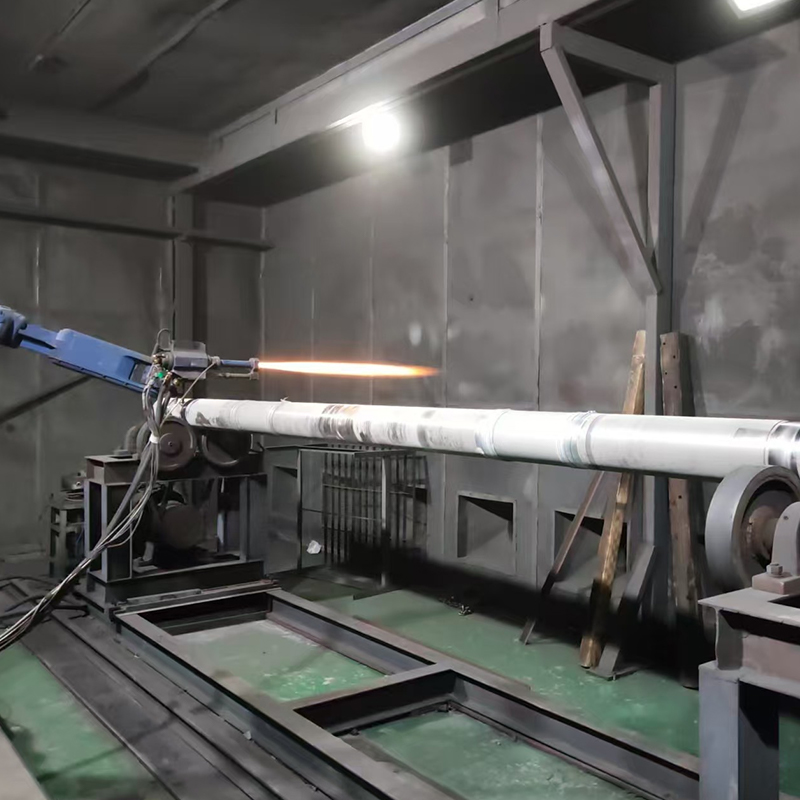 Servicio de procesamiento de pulverización térmica HVOF Servicio HVOF diseñado que produce recubrimientos densos y de baja rugosidad; El flujo de gas, la distancia de separación, la velocidad transversal y la química del polvo requieren un control de operador experimentado. Ver producto →
La ventana del proceso no está completamente abierta. Los flujos de gas, la distancia de separación, la velocidad transversal y la química del polvo influyen en el resultado. Es por eso que los operadores experimentados tratan HVOF como un proceso de ingeniería en lugar de un tratamiento de botón.
Por qué los recubrimientos HVOF funcionan tan bien
Los recubrimientos HVOF son conocidos por su alta densidad y baja porosidad. Como las partículas llegan con alta energía cinética, se aplanan bien y llenan los huecos que podrían quedar en procesos de menor velocidad. La porosidad suele estar por debajo del 1 por ciento en los recubrimientos de carburo y aleaciones bien desarrollados, lo que ayuda a limitar que los medios corrosivos lleguen al sustrato.
La alta energía de impacto también favorece una fuerte adherencia y tensiones residuales de compresión favorables. Para piezas que sufren abrasión, erosión, cavitación o una combinación de desgaste y corrosión, esa combinación puede extender considerablemente la vida útil. Hemos visto esto desarrollarse en Piezas recubiertas con HVOF que enfrentan desgaste y corrosión combinados , donde un recubrimiento más denso a menudo supera a una alternativa más espesa pero más porosa.
| Proceso | Temperatura típica de la pluma | Velocidad típica de partículas | Carácter de recubrimiento | ajuste común |
|---|---|---|---|---|
| HVOF | 2.500-3.000 °C | 500-800 m/s | Muy denso, alta fuerza de unión, buena retención de carburo | Desgaste, erosión, corrosión, piezas de bombas y válvulas. |
| plasma | 10.000-15.000°C | 200-400 m/s | Cerámica de alto punto de fusión, de porosa a densa | Recubrimientos cerámicos y de alta temperatura. |
| Arco | 5.000-6.000 °C | 100-200 m/s | Económico, mayor porosidad. | Grandes estructuras y trabajos de reparación. |
| Polvo de llama | 2.000-3.000 °C | 50-100 m/s | Versátil, menor velocidad | Reparación y desgaste moderado. |
Materiales que combinan naturalmente con HVOF
HVOF no se limita a una sola familia de polvos, pero algunos materiales combinan particularmente bien:
- Carburo de tungsteno-cobalto o carburo de tungsteno-cromo. Recubrimientos densos y duros para servicio de erosión, abrasión y lodos.
- Carburo de cromo-níquel cromo. Una buena opción para la resistencia a la oxidación y al desgaste a altas temperaturas.
- Aleaciones a base de níquel y cobalto. Capas duras y resistentes a la corrosión para piezas de válvulas, ejes y componentes de bombas.
- Aleaciones de desgaste a base de cobalto. Recubrimientos resistentes al desgaste para asientos, fundas y otras superficies deslizantes o de impacto.
- Algunos sistemas cerámicos y cermet. Seleccionado para tareas eléctricas, térmicas o químicas específicas después de las pruebas.
La elección del material debe seguir el modo de fallo, y no al revés. Un revestimiento demasiado duro puede agrietarse con el impacto; uno que sea demasiado suave puede pulirse con una mezcla abrasiva. Observamos la temperatura, la carga, la química y el valor de la pieza antes de recomendar un polvo.
Donde la pulverización térmica HVOF se gana la vida
HVOF es común en industrias donde las piezas enfrentan un desgaste y corrosión severos. El trabajo de la bomba y la válvula es una combinación natural, y nuestro Soluciones para la industria de bombas y válvulas. A menudo comienzan con una revisión HVOF. Impulsores, manguitos, émbolos, asientos, vástagos y cuerpos de válvulas pueden beneficiarse cuando el trabajo requiere un recubrimiento denso de carburo o aleación.
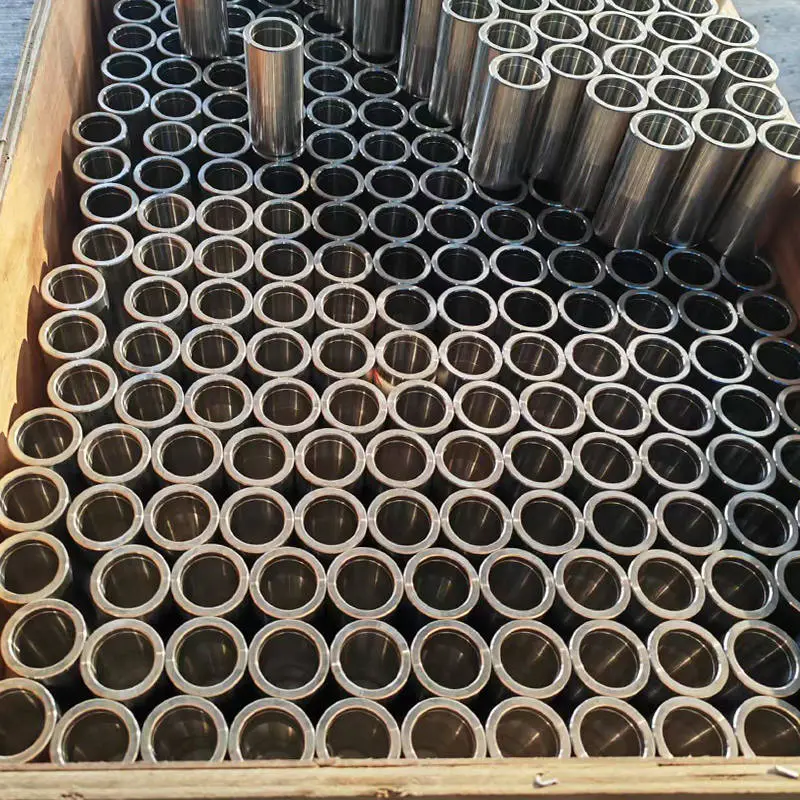
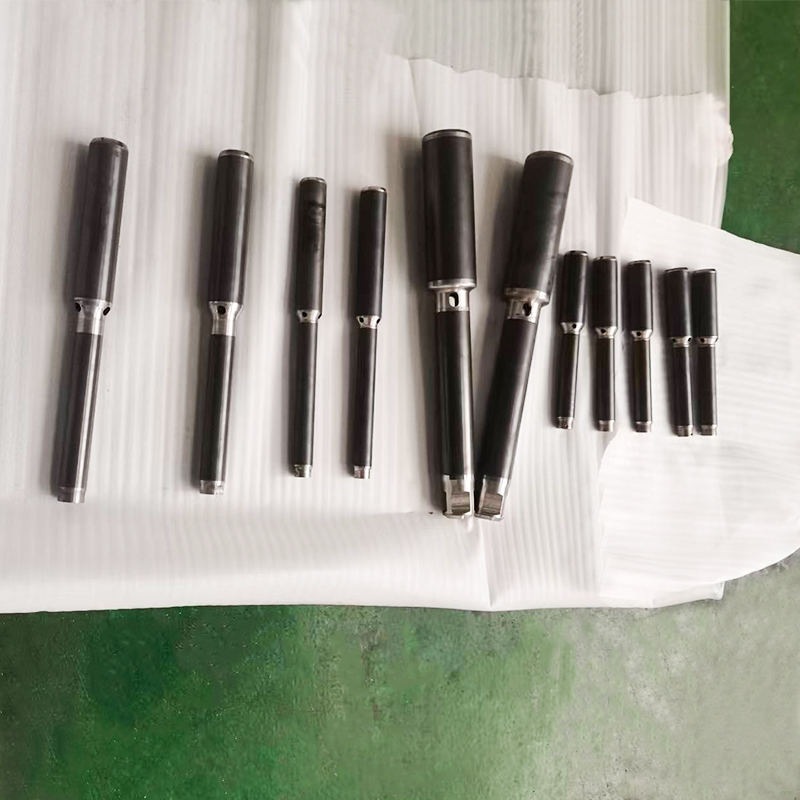
 Poste de bomba de carburo de tungsteno Componente de bomba duro, resistente al desgaste y a la corrosión para alta presión, alta temperatura o uso químico; Disponibles con recubrimientos de carburo o cerámicos y mecanizados por trefilado. Ver producto →
Otras aplicaciones frecuentes incluyen émbolos y accesorios de válvulas petroquímicos, rodillos y manguitos de acería, vástagos de válvulas marinas, componentes de fundición a presión, ruedas de trefilado, ejes de mezcladores y piezas de transportadores. En cada caso, el objetivo es el mismo: colocar la superficie adecuada donde realmente se produce el desgaste o la corrosión, sin cambiar el material grueso de la pieza.
HVOF también funciona bien para reparación y remanufactura. A veces, un eje o una carcasa desgastados pueden restaurarse con un recubrimiento controlado y terminarse a su tamaño, lo que puede ser más eficiente que reemplazar una pieza fundida o forjada de gran tamaño.
Notas prácticas para especificar un recubrimiento HVOF
Si estás preparando un dibujo o una consulta, algunos detalles hacen que la conversación sea mucho más productiva:
- El material del sustrato y su estado, incluido cualquier recubrimiento o tratamiento térmico previo.
- El entorno de servicio: temperatura, productos químicos, partículas abrasivas, impacto y carga.
- Qué superficies necesitan revestimiento y cuáles deben enmascararse.
- Espesor de recubrimiento requerido, acabado y tolerancias dimensionales después del acabado.
- El historial de fallos de la pieza actual, si lo hay.
Nuestro equipo trabaja desde la revisión del dibujo hasta el recubrimiento y el acabado. Con una base de producción de 20.000 metros cuadrados en Yancheng, más de 200 empleados y más de diez líneas de recubrimiento, podemos respaldar tanto lotes de desarrollo como producción recurrente. También contamos con tres certificaciones de sistemas de gestión, que ayudan a mantener el control de procesos, la trazabilidad y la disciplina de entrega.
Un buen trabajo HVOF no consiste en rociar todo con el mismo polvo. Se trata de seleccionar el proceso y el material para el trabajo y luego controlar las variables que hacen que el recubrimiento sea repetible.
Si no está seguro de si HVOF es adecuado para una pieza en particular, comience con el modo de falla y las condiciones de servicio. Envíenos un dibujo, una muestra o una breve descripción de lo que se está desgastando y podremos ayudarle a comparar HVOF con plasma, arco u otra opción de pulverización térmica.
El mejor recubrimiento es el que dura más en su equipo, no el que suena más avanzado en el papel. Ese es el principio que tratamos de aplicar a cada trabajo del proceso de pulverización térmica de combustible de oxígeno de alta velocidad que pasa por nuestro taller.

 TOP