
 Idioma
 English
 عربى
 Español
 中文简体

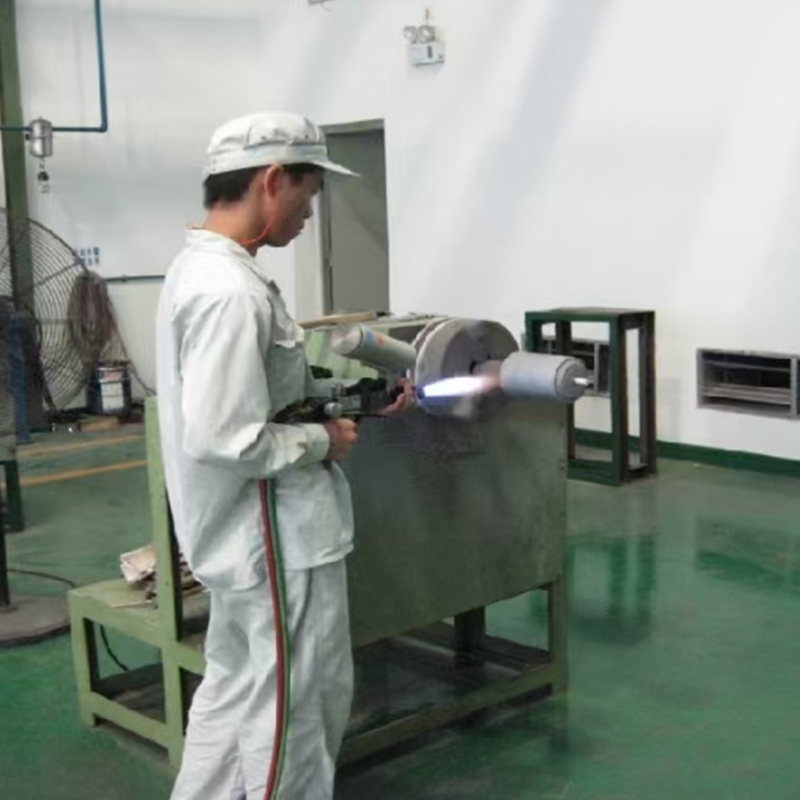
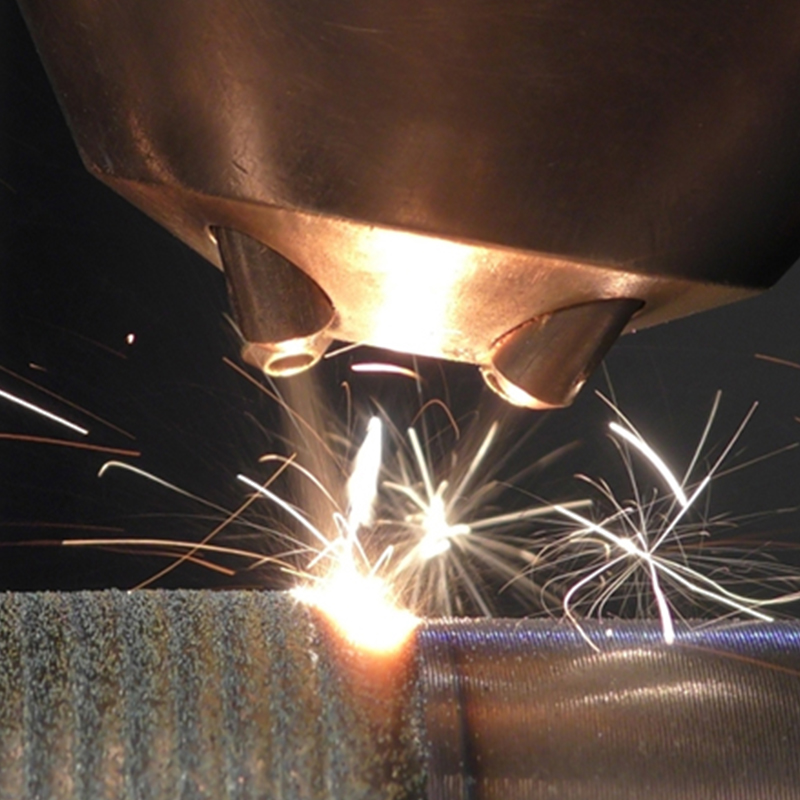
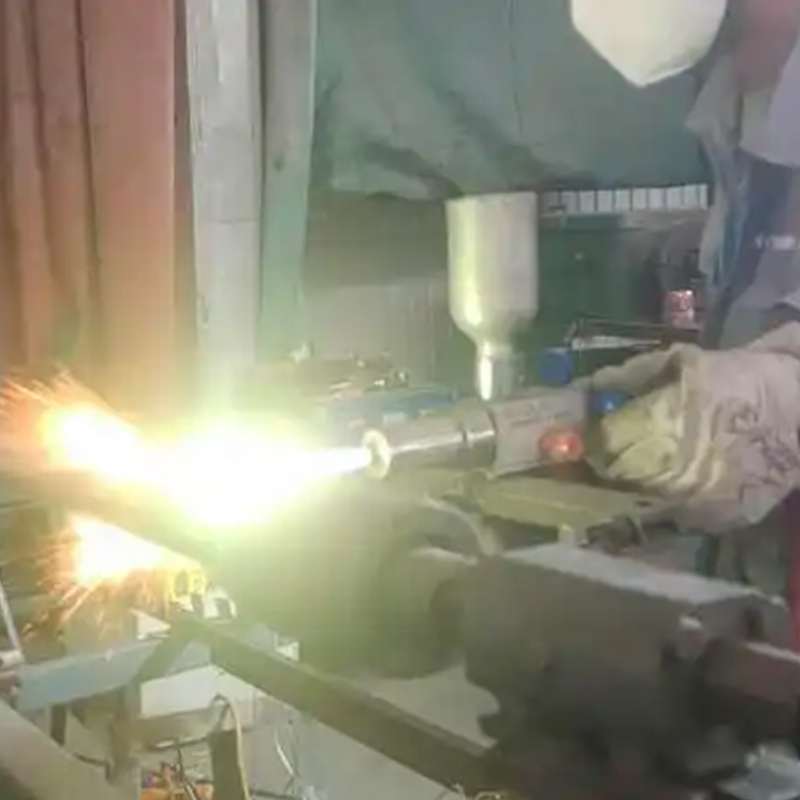
HVOF (pulverización de oxicombustible de alta velocidad) se encuentra en el extremo más resistente de la familia de pulverización térmica. En lugar de derretir alambre o polvo en una llama suave, una pistola HVOF quema oxígeno y combustible en una cámara presurizada y fuerza el escape a través de una boquilla convergente-divergente. El resultado es un chorro supersónico, a menudo por encima de Mach 2, que transporta partículas de polvo a entre 600 y 1.000 m/s antes de golpear la pieza de trabajo. Esas partículas llegan semifundidas en lugar de completamente líquidas, se aplanan en finas placas superpuestas y forman una capa densa, fuertemente unida y, por lo general, comprimida en lugar de tensada.
Esa combinación explica por qué el proceso sigue apareciendo allí donde una superficie tiene que sobrevivir a la abrasión, la erosión, la cavitación o el contacto deslizante: manguitos de bombas, accesorios de válvulas, varillas hidráulicas, ejes de ventiladores, rodillos de máquinas papeleras. A continuación, analizamos lo que realmente sucede en el stand, qué parámetros realmente importan y dónde HVOF gana su costo: las mismas cosas que miramos todos los días cuando un cliente nos envía una pieza desgastada y una descripción de lo que la mató.
Contenido
- 1 El proceso de pulverización HVOF, paso a paso
- 2 Parámetros del proceso que deciden la calidad del recubrimiento
- 3 Recubrimientos comúnmente aplicados con HVOF
- 4 Hacer coincidir el recubrimiento con el modo de desgaste
- 5 Donde vale la pena la pulverización HVOF
- 6 HVOF en comparación con la pulverización con plasma y llama
- 7 Límites y consideraciones prácticas
- 8 Llevando el proceso a sus piezas
El proceso de pulverización HVOF, paso a paso
1. La preparación de la superficie fija el techo.
Cada recubrimiento HVOF comienza mucho antes de que se dispare el arma. Las piezas se desengrasan y luego se granallan, generalmente con alúmina angular, hasta obtener una rugosidad de aproximadamente Ra 4 a 6 µm. Ese perfil proporciona a los primeros símbolos algo a lo que agarrarse mecánicamente. Las roscas, las superficies de sellado y los muñones de los cojinetes quedan enmascarados porque no se puede eliminar una capa de 300 µm de una rosca fina sin dañarla. También mantenemos breve el intervalo entre la granallado y la pulverización: una superficie recién granallada recoge humedad y polvo sorprendentemente rápido.
2. Combustión y aceleración de gases.
Dentro de la pistola, el oxígeno y un combustible (queroseno, propano, propileno o hidrógeno, según el equipo) arden en una cámara de combustión presurizada. El gas caliente se expande a través de la boquilla y sale a velocidad supersónica. La presión de la cámara y la relación oxígeno-combustible son las dos palancas que establecen la velocidad del chorro y la temperatura de la llama, y siempre se ajustan juntas en lugar de una a la vez.
3. Inyección de polvo y calentamiento en vuelo.
El polvo se introduce en el chorro con un gas portador, normalmente nitrógeno. Son típicas las partículas en el rango de 15 a 45 µm. El tiempo de residencia en la llama es de sólo unos pocos milisegundos, por lo que el polvo llega al sustrato semifundido. Eso es exactamente lo que necesita el carburo de tungsteno: suficiente calor para deformarse con el impacto, pero no suficiente para romper la fase de carburo y perder dureza.
4. Impacto, salpicaduras y acumulación
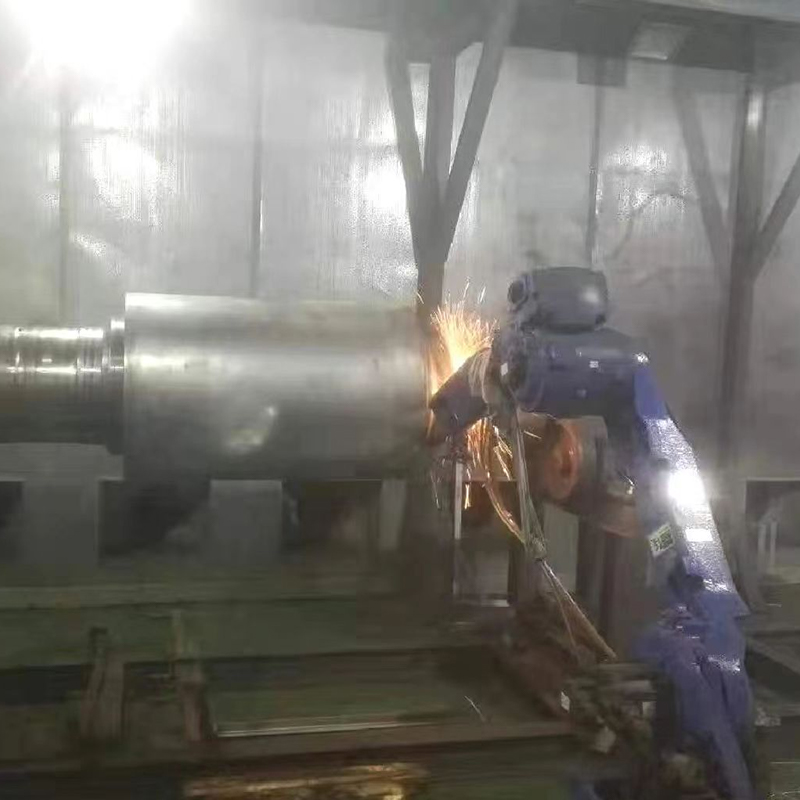
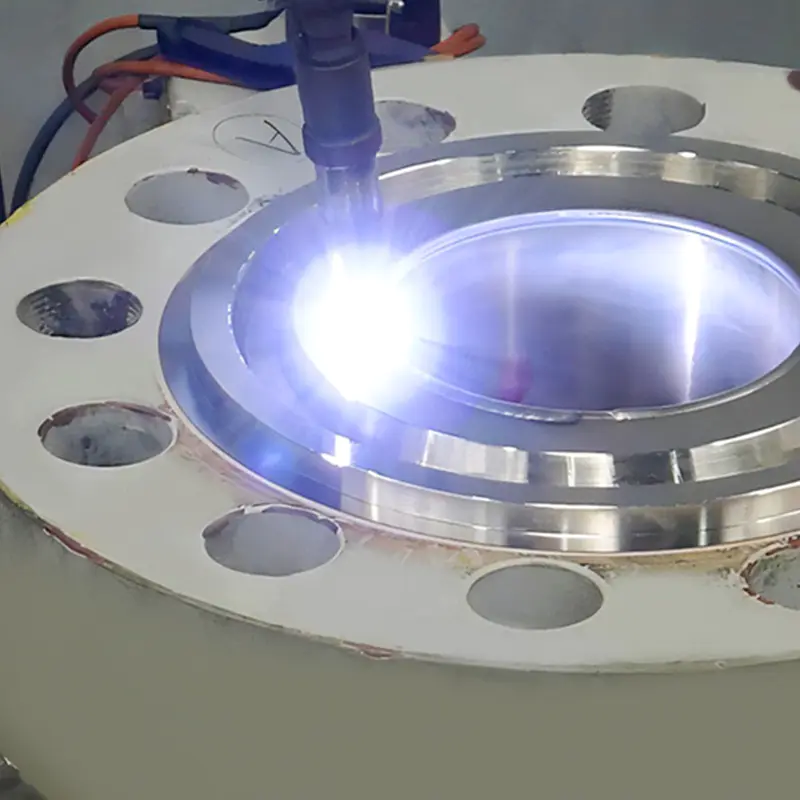
Al impactar, cada partícula se aplana formando un disco delgado y se solidifica en microsegundos, con velocidades de enfriamiento de alrededor de 10⁶ K/s. El recubrimiento se acumula en pasadas de 10 a 30 µm mientras la pieza gira sobre una plataforma giratoria o la pistola la recorre en un robot. La distancia de pulverización, la temperatura de la pieza y la velocidad de la pistola se controlan en todo momento, porque la deriva de la temperatura de la pieza es una de las formas más silenciosas de introducir grietas.
5. Enfriamiento y acabado
Los chorros de aire mantienen la pieza de trabajo por debajo de aproximadamente 150 a 200 °C entre pasadas. Después de la pulverización, los recubrimientos se muelen, lapean o superacaban hasta alcanzar la tolerancia final. Para combatir la corrosión, a veces se aplica un sellador de polímero delgado para cerrar la porosidad interconectada restante.
La elección del equipo influye en los cinco pasos más de lo que la mayoría de la gente espera. Una pistola con combustión estable y una boquilla bien adaptada mantiene una ventana de velocidad de partículas más estrecha, lo que se refleja directamente en la densidad del recubrimiento y la fuerza de la unión.
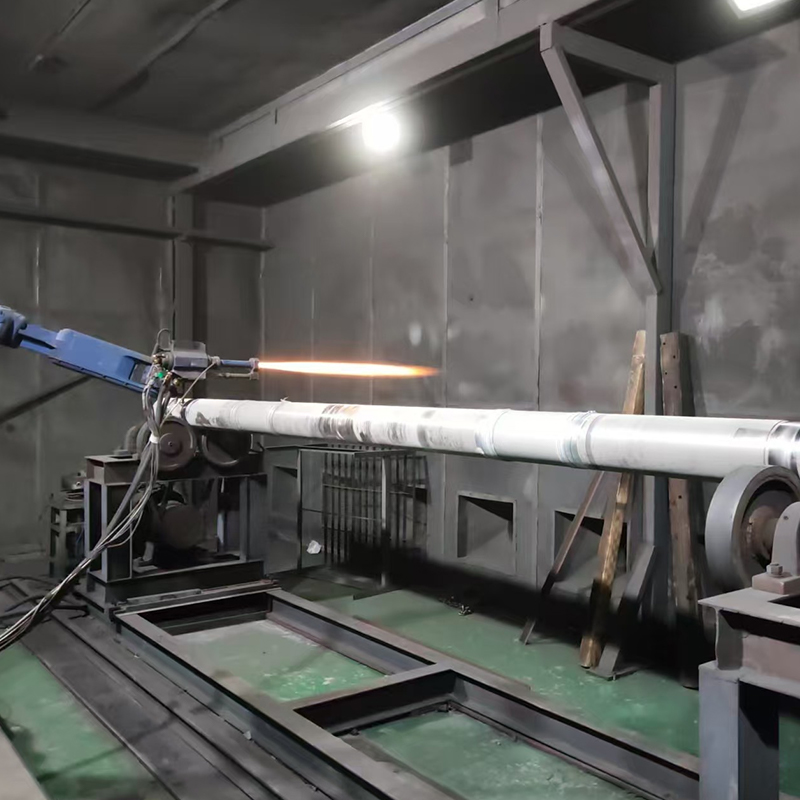 Servicio de recubrimiento por pulverización térmica supersónico HVOF Servicio de pulverización HVOF para superficies metálicas, que utiliza alta velocidad de partículas para producir recubrimientos densos con baja porosidad y oxidación reducida. Ver producto →
Parámetros del proceso que deciden la calidad del recubrimiento
Ningún número por sí solo constituye un buen recubrimiento HVOF. La ventana del proceso es un equilibrio y cada valor a continuación cambia cuando cambia el combustible, el polvo o la geometría de la pieza. Trátelos como puntos de partida para las pruebas, no como reglas fijas.
| Parámetro | Rango típico | Qué controla |
|---|---|---|
| Relación oxígeno-combustible | 1,0–1,3 × estequiométrico | Temperatura de la llama y velocidad del gas; demasiado rico desperdicia combustible, demasiado pobre sobrecalienta los carburos |
| Presión de la cámara de combustión | 0,5–1,0 MPa | Velocidad del jet; Una presión más alta produce partículas más rápidas y salpicaduras más densas. |
| Distancia de pulverización | 150–300 milímetros | Equilibra el calentamiento en vuelo con la entrada de calor al sustrato |
| Velocidad de alimentación de polvo | 30-100 g/min | Espesor por pasada y eficiencia de deposición. |
| Velocidad de partícula | 600-1000 m/s | El predictor más fuerte de densidad y fuerza de unión. |
| Espesor por pasada | 10–30 micras | Mantiene la tensión residual baja y limita el sobrecalentamiento. |
En la práctica, el parámetro que más importa es la velocidad de la partícula en el momento del impacto. Las partículas más rápidas se aplanan con más fuerza, llenan mejor los huecos y dejan el revestimiento comprimido. La temperatura importa tanto, pero en la dirección opuesta: demasiado calor y un recubrimiento de carburo pierde la fase que lo hace resistente al desgaste.
Recubrimientos comúnmente aplicados con HVOF
El proceso está estrechamente ligado a un pequeño grupo de materiales, cada uno elegido para un modo de desgaste específico:
- Carburo de tungsteno-cobalto (WC-Co) — el caballo de batalla contra la abrasión y la erosión, desde camisas de bombas hasta cabrestantes de trefilado.
- Carburo de tungsteno-cobalto-cromo (WC-CoCr) — Agrega resistencia a la corrosión para agua de mar, lodos y servicios químicos.
- Carburo de cromo-níquel-cromo (Cr₃C₂-NiCr) — Mantiene la dureza a temperatura elevada, común en vástagos de válvulas y componentes de calderas.
- Níquel-cromo y aleaciones similares — Se utiliza cuando la protección contra la corrosión o una capa de unión dúctil importan más que la dureza máxima.
- Aleaciones a base de cobalto — para desgaste por deslizamiento y cavitación en piezas hidráulicas y marinas.
El espesor típico del acabado oscila entre 100 y 500 µm, dependiendo del margen de desgaste y la geometría de la pieza. Por debajo de aproximadamente 50 µm, la porosidad y la influencia del sustrato comienzan a dominar; por encima de aproximadamente 600 µm, la tensión residual y el costo aumentan rápidamente.
Hacer coincidir el recubrimiento con el modo de desgaste
El desgaste abrasivo, la corrosión, la cavitación y el irritamiento exigen respuestas diferentes incluso cuando la pieza base parece idéntica. El impulsor de una bomba de lodo expuesto a arena necesita una capa gruesa de carburo; un cuerpo de válvula que maneja medios calientes y ligeramente corrosivos puede funcionar mejor con una combinación de carburo y cerámica o una capa de carburo de cromo que mantenga su dureza a temperatura. Revisar la superficie de falla (ya sea que esté rayada, picada o erosionada en pistas lisas) generalmente reduce las opciones más rápido que cualquier hoja de especificaciones.
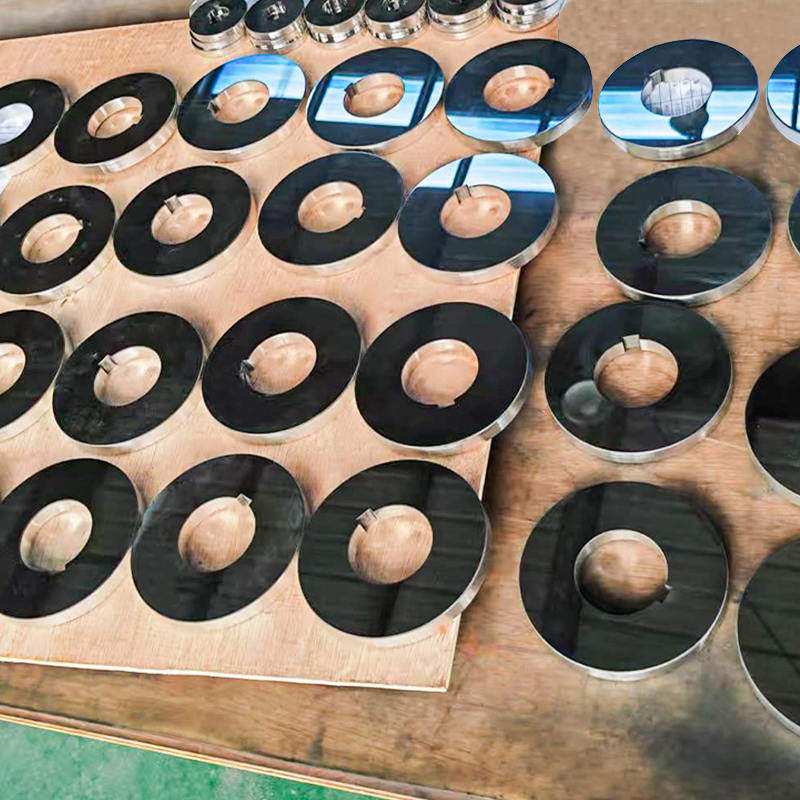
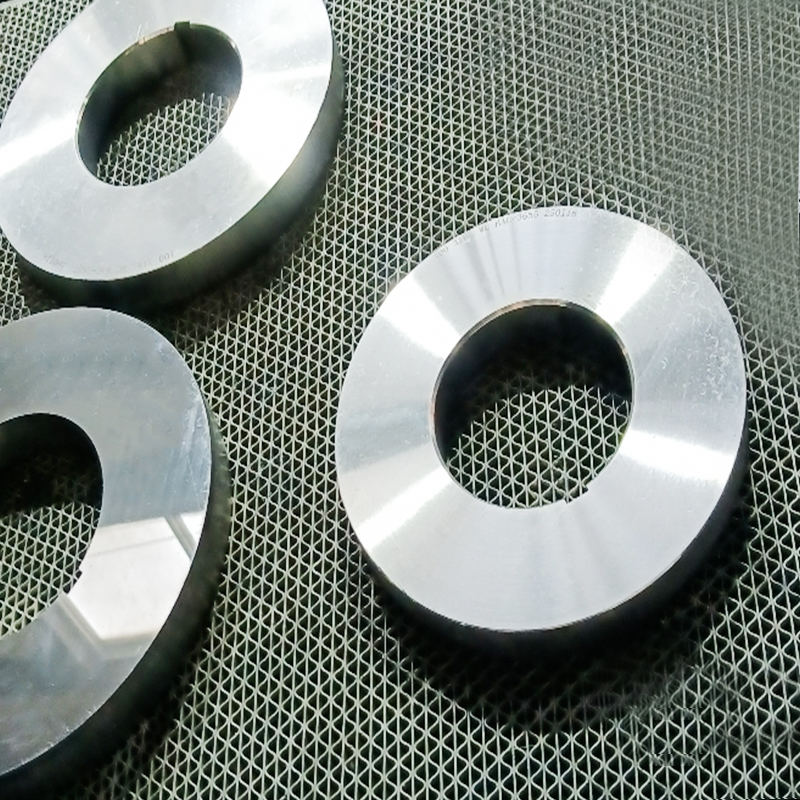
 Cuerpo de válvula recubierto de carburo de tungsteno Cuerpo de válvula recubierto para aplicaciones de válvulas resistentes al desgaste, con opciones de carburo de tungsteno, aleación o cerámica y dureza de hasta HRC65. Ver producto →
Donde vale la pena la pulverización HVOF
La economía funciona cuando el tiempo de inactividad es costoso y el desgaste es predecible. Los ejemplos comunes incluyen:
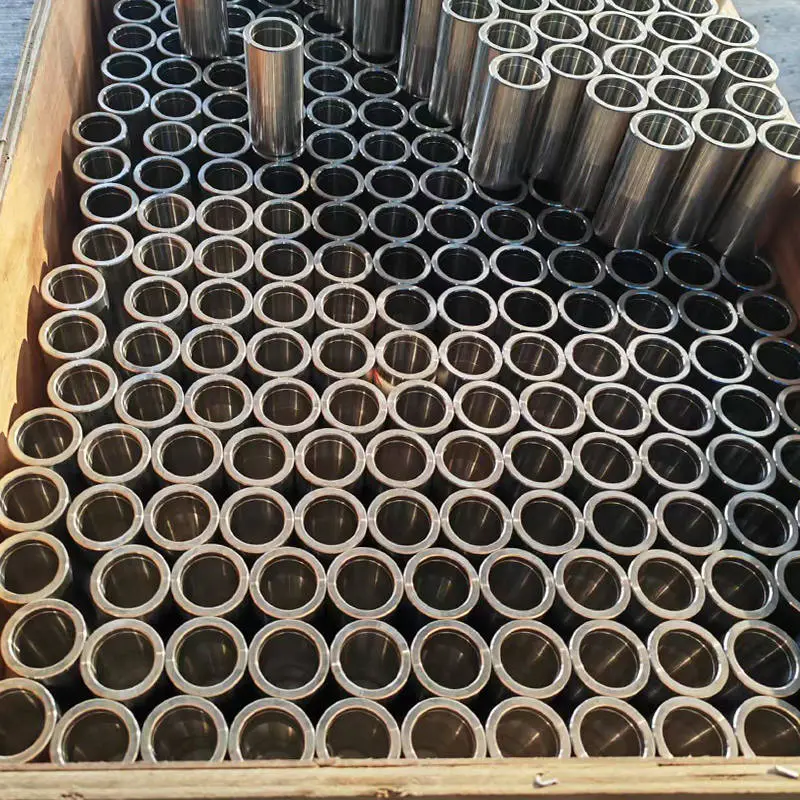
- Ejes de bombas, manguitos, anillos de desgaste y caras de empuje en servicios de alimentación de lodos, productos químicos y calderas
- Émbolos, vástagos de pistón y vástagos de válvula sometidos a abrasión por deslizamiento
- Cuerpos, discos y asientos de válvulas de mariposa y compuerta en flujo abrasivo
- Ejes de ventiladores, husillos y rodillos que deben resistir la erosión sin perder el equilibrio
- Herramientas de fundición y estampado que soportan calor y abrasión
- Tambores de trefilado, ruedas de torre y rodillos guía.
Específicamente para el hardware de bombas y válvulas, la selección del recubrimiento generalmente se reduce a la cantidad de corrosión que acompaña al desgaste. un Descripción general de la solución para la industria de bombas y válvulas suele ser la forma más rápida de comparar rutas de recubrimiento para un medio y una temperatura determinados.
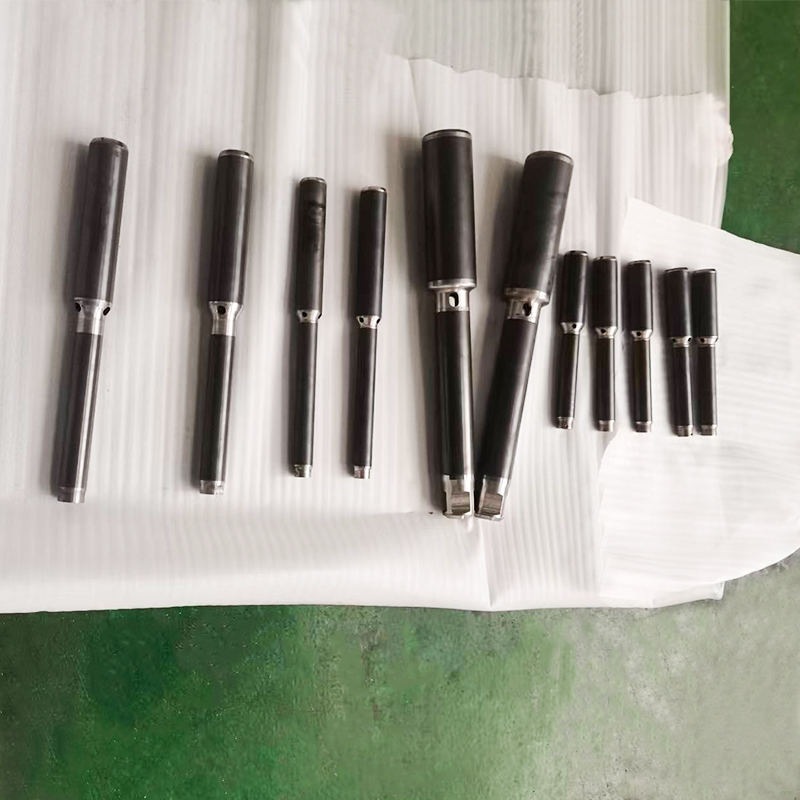
 Poste de bomba de carburo de tungsteno para equipos de bomba Componente de bomba resistente al desgaste y a la corrosión para bombas y válvulas industriales, con procesamiento personalizado y revestimientos opcionales de cerámica o carburo de tungsteno. Ver producto →
HVOF en comparación con la pulverización con plasma y llama
HVOF no siempre es la respuesta. Su línea de visión, su esfuerzo de enmascaramiento y su costo de consumibles lo hacen inadecuado para piezas muy grandes o componentes de bajo valor. Una comparación rápida ayuda a establecer expectativas.
| Proceso | Velocidad de partícula | Fuente de calor | Mejor ajuste típico |
|---|---|---|---|
| HVOF | 600-1000 m/s | Combustión de oxicombustible | Carburos, desgaste por erosión y deslizamiento, revestimientos de densidad crítica |
| plasma | 300–800 m/s | arco electrico | Cerámica y materiales de alto punto de fusión, grandes superficies, geometría compleja |
| spray de llama | 50-150 m/s | Combustión, baja velocidad | Trabajos de reconstrucción y recuperación, capas de desgaste de bajo coste. |
Se recopilan más detalles sobre cómo divergen estas rutas, incluida la selección de gases y ejemplos de casos, en nuestro guía para HVOF y pulverización de llama supersónica .
Límites y consideraciones prácticas
El trabajo honesto de HVOF significa reconocer las limitaciones. El proceso es en línea de visión, por lo que los orificios internos por debajo de cierto diámetro requieren boquillas especiales o un método completamente diferente. El enmascaramiento requiere mucha mano de obra en piezas complejas. Los recubrimientos son delgados en relación con las capas superpuestas de soldadura, por lo que una pieza desgastada más allá de su tolerancia no se puede reconstruir simplemente con spray. Y el proceso es ruidoso, caluroso y polvoriento: los buenos talleres invierten mucho en extracción y control de sonido, no sólo en el arma.
El control de calidad merece la misma atención. La fuerza de unión, la porosidad, la microdureza y la composición de las fases se verifican en cupones o muestras complementarias, y el espesor del recubrimiento se verifica en la propia pieza. Un recubrimiento que mide correctamente pero que ha perdido su fase de carburo fallará temprano, razón por la cual la microscopía de sección transversal sigue siendo más importante que un medidor de espesor por sí solo.
Llevando el proceso a sus piezas
Hemos pasado años ejecutando HVOF junto con líneas de plasma, arco y llama de alambre, y la lección se repite: el proceso es tan bueno como la preparación y la disciplina de parámetros que lo rodean. Nuestra instalación de Yancheng, que entró en funcionamiento en 2025 con 20.000 m² de espacio de producción, ejecuta pulverización de llama supersónica como parte de una plataforma de pulverización térmica más amplia que cubre componentes de bombas, válvulas, petroquímicos, fundición a presión, trefilado y semiconductores.
Si está comparando HVOF con otra ruta de recubrimiento, envíenos el dibujo de la pieza, el material base y una descripción de cómo falla. Le diremos claramente si el proceso de llama supersónica es la herramienta adecuada y, si no lo es, lo diremos.

 TOP